Nyheter

Hur kan kallformat U-kanalstål förbättra strukturell effektivitet och minska installationskostnaderna

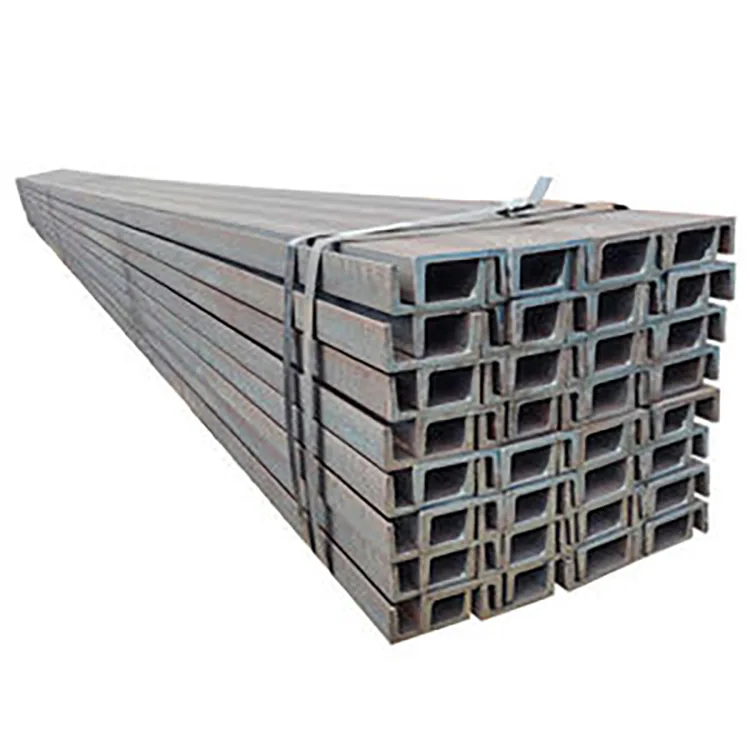
RonghengförnödenheterKallformad U-kanalstålprofiler för industriella utrustningsstöd, strukturella ramar, rörstöd, inbäddade komponenter och andra applikationer för ståltillverkning. Dessa U-formade sektioner är tillverkade genom att gradvis forma stålband vid rumstemperatur och erbjuder en praktisk kombination av kontrollerad geometri, effektiv materialanvändning och anpassningsbara dimensioner för projekt som kräver pålitliga, installationsfärdiga stålkomponenter.

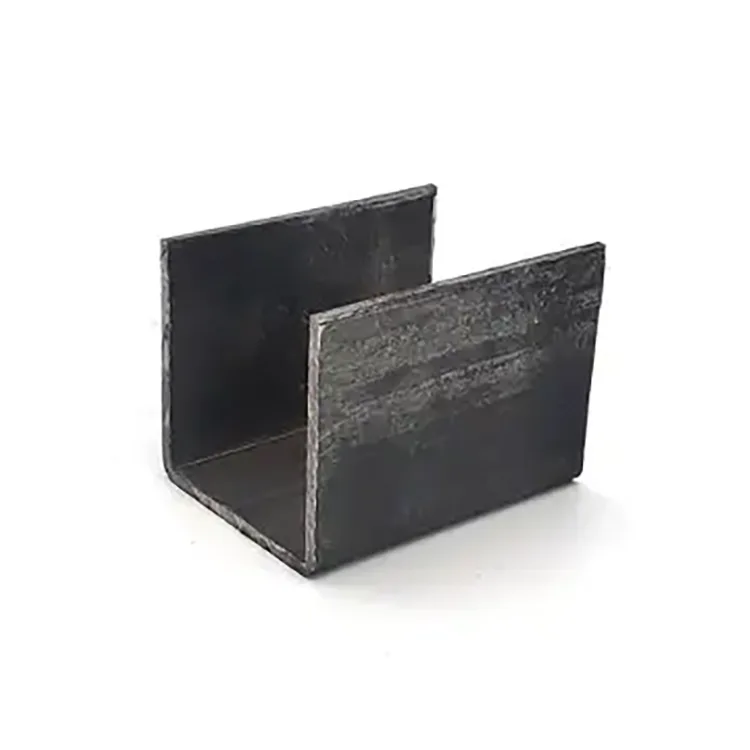
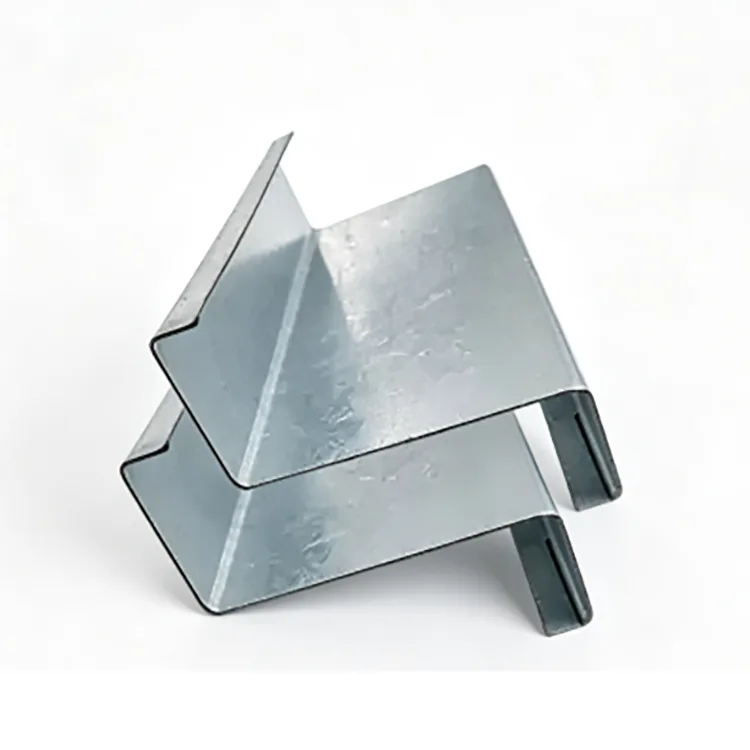
Kallformad U-kanal är en stålprofil tillverkad genom att böja stålband vid rumstemperatur till ett U-format tvärsnitt. Dess öppna geometri gör den lämplig för utrustningsbaser, styrkonstruktioner, stödramar, kapslingar och olika tillverkade sammansättningar. Jämfört med tyngre konventionella sektioner kan kallformade profiler ge en användbar styrka-till-vikt-balans när de är rätt utformade för deras avsedda belastningar. Rongheng erbjuder Q235B och Q355B stålalternativ, U80–U300 profilstorlekar, tjocklekar på 0,8–3,0 mm och standardlängder på 6, 9 eller 12 meter, beroende på produktspecifikationer. Den här guiden förklarar tillverkningsmetoder, praktiska fördelar, tillämpningar, tekniska specifikationer, inköpsöverväganden och underhållskrav för att hjälpa köpare att välja rätt stålkanal för sina projekt.

Cold-Formed U-Channel

Innehållsförteckning

1. Vad är kallformad U-kanal?

2. Hur tillverkas kallformad U-kanal?

3. Vilka är de huvudsakliga fördelarna?

4. Var används kallformad U-kanal?

5. Vilka tekniska specifikationer är viktigast?

6. Kallformad U-kanal vs. varmvalsad kanalstål

7. Hur man väljer rätt U-kanal

8. Kvalitetskontroll och underhåll

9. Vanliga frågor

10. Slutsats


1. Vad är kallformad U-kanal?

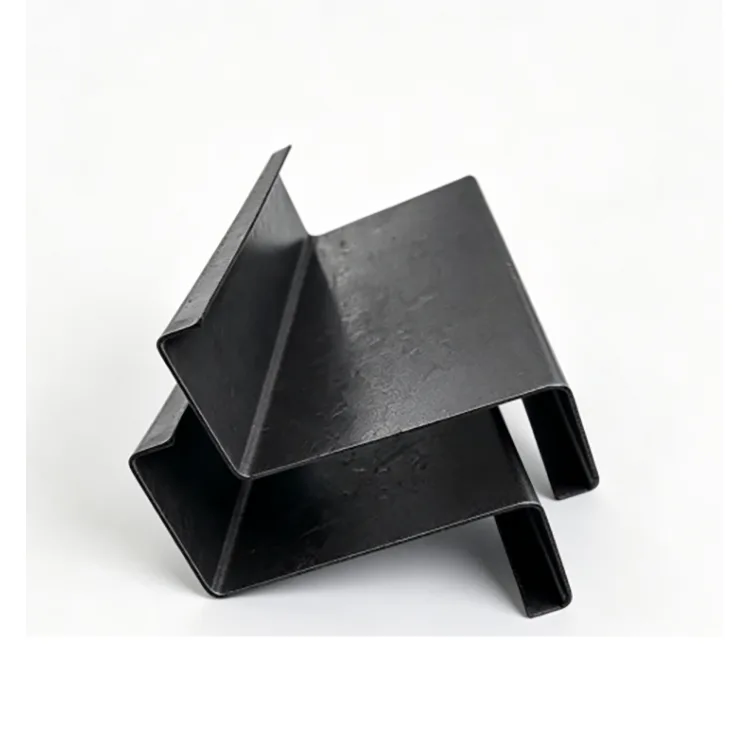
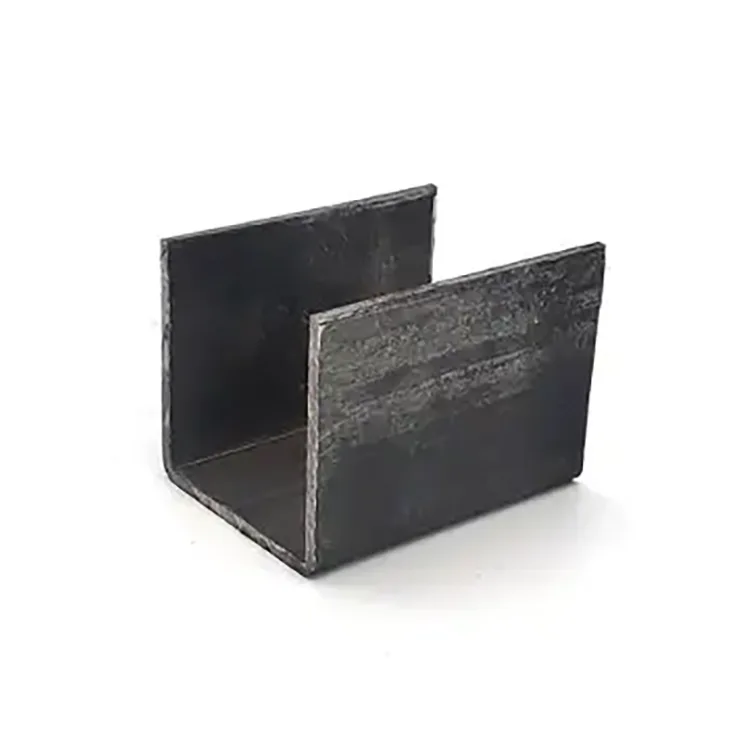
Kallformad U-kanal är en öppen stålsektion med ett centralt liv och två flänsar som sträcker sig i samma riktning. Denna konfiguration skapar en U-formad profil som kan integreras i bärande strukturer, monteringsenheter, utrustningsramar och andra tillverkade komponenter.

Till skillnad från varmvalsat kanalstål, som får sin form genom högtemperaturvalsning, framställs kallformad U-kanal genom progressiv böjning av stålband vid rumstemperatur. Denna tillverkningsmetod gör att profildimensionerna och flänsgeometrin kan skräddarsys för specifika applikationer.

Kallformade kanaler är särskilt användbara när ett projekt kräver relativt lätta stålkomponenter, repeterbara dimensioner och enkel tillverkning. Deras prestanda beror på stålkvalitet, tjocklek, sektionsgeometri, anslutningsdesign och applicerade belastningar. Att välja en lämplig profil kräver därför mer än att jämföra dess yttre dimensioner.

Rongheng tillhandahåller kallformade stålprofiler för industriella och strukturella applikationer, med standard- och skräddarsydda alternativ tillgängliga enligt projektets krav. Köpare kan granska Cold-Formed U-Channel-produktinformationen för att bedöma tillgängliga specifikationer och bearbetningstjänster.


2. Hur tillverkas kallformad U-kanal?

Tillverkningsprocessen är utformad för att omvandla platt stålband till en konsekvent öppen profil. Beroende på produktionslinjen och orderkraven inkluderar huvudstegen vanligtvis materialberedning, formning, dimensionsinspektion och efterbehandlingsoperationer.

Steg 1: Val av stålmaterial

Tillverkningen börjar med stålband som väljs efter önskad kvalitet, tjocklek, mekaniska egenskaper och tillämpning. Rongheng listar Q235B och Q355B bland dess tillgängliga materialalternativ för detta produktsortiment.

Lämplig kvalitet bör bekräftas mot tillämplig designstandard och projektspecifikationer snarare än att väljas enbart på basis av nominell hållfasthet.

Steg 2: Progressiv kallvalsformning

Stålbandet passerar genom en sekvens av formningsvalsar som gradvis skapar den centrala banan och flänsarna. Progressiv formning fördelar deformation över flera stadier, vilket hjälper till att fastställa den erforderliga tvärsnittsgeometrin.

Rulluppriktning, materialkonsistens och verktygsskick kan påverka rakhet, flänsvinklar och dimensionell enhetlighet.

Steg 3: Skärning och anpassad bearbetning

När den önskade profilen har formats kan den kapas till specificerade längder. Beroende på beställningen kan ytterligare bearbetning inkludera förstansade hål, slitsar och andra anpassade dimensioner utformade för att förenkla installationen.

Steg 4: Inspektion och leveransförberedelser

Färdiga sektioner bör kontrolleras mot överenskomna specifikationer. Relevanta inspektionspunkter kan inkludera bandimensioner, flänsdimensioner, tjocklek, längd, rakhet och synligt yttillstånd.

Bekräfta tillämplig inspektionsplan och dokumentation med leverantören före produktion, särskilt för projekt med strikta dimensionella toleranser eller strukturella krav.


3. Vilka är de huvudsakliga fördelarna?

3.1 Effektivt materialutnyttjande

Kallformning gör det möjligt för tillverkare att tillverka profiler av stålband utan att använda samma varmformningsväg som konventionella varmvalsade kanaler. För applikationer där konstruktionen tillåter relativt tunna sektioner kan detta tillvägagångssätt minska komponentvikt och materialåtgång.

Men tunnare stål är inte automatiskt mer ekonomiskt. Den slutliga konstruktionen måste ta hänsyn till lastkapacitet, lokal knäckning, nedböjning, anslutningshållfasthet och erforderlig livslängd.

3.2 Konsekvent profilgeometri

Progressiv rullformning stöder repeterbara tvärsnittsdimensioner över produktionskörningar. Konsistens är viktigt när flera kanaler måste passa in med konsoler, fästelement, monteringsplattor eller andra stålkomponenter.

För tillverkningsentreprenörer kan dimensionell överensstämmelse minska monteringssvårigheter och onödiga justeringar under montering.

3.3 Bekväm installation och tillverkning

Den öppna U-formade profilen ger åtkomliga ytor för positionering och anslutning. Beroende på design kan den skäras, borras, stansas eller ingå i svetsade enheter.

Förskurna längder och noggrant placerade hål kan också minska viss sekundär bearbetning på installationsplatsen, förutsatt att tillverkningsdetaljerna har bekräftats före tillverkningen.

3.4 Anpassning för olika projekt

Industriella projekt delar sällan identiska dimensionskrav. Anpassade längder, hålpositioner, slitsar och icke-standardiserade dimensioner kan hjälpa till att matcha en kanal till en viss stödram eller utrustningsenhet.

Köpare bör tillhandahålla tekniska ritningar eller tydliga dimensionsspecifikationer för att säkerställa att den medföljande delen matchar den avsedda installationen.

3.5 Praktisk styrka-till-vikt prestanda

Kallformat stål kan erbjuda en effektiv balans mellan styrka och vikt när dess geometri och tjocklek är lämpliga för de avsedda belastningarna. Den slutliga strukturella prestandan beror på mer än stålsorten: bandjup, flänsbredd, tjocklek, längd utan stöd, stag och anslutningsdetaljer spelar roll.

För lastbärande applikationer bör ingenjörer verifiera avsnittet med tillämplig designstandard istället för att förlita sig på allmänna produktbeskrivningar.


4. Var används kallformad U-kanal?

Den öppna profilen gör Cold-Formed U-Channel lämplig för ett brett utbud av inomhus industri- och tillverkningstillämpningar.

  • Utrustningsstödramar:Används som utvalda stödelement, monteringskanaler och utrustningsbaser.
  • Rörstödsystem:Inbyggd i konsoler och stödenheter när sektionsdimensioner och belastningskapacitet är lämpliga.
  • Guidestrukturer:Används för styrskenor och positioneringsstrukturer där öppnings- och flänsgeometrin passar designen.
  • Inbäddade komponenter:Specificerad för utvalda inbäddade ståldelar och installationsenheter.
  • Industriella kapslingar:Integrerad i ramar, skyddshöljen och bärande strukturer.
  • Lager- och verkstadstillverkning:Används i lämpliga inomhusstödsystem, skiljeväggar och tillverkade stålmontage.
  • Anpassade maskiner:Appliceras i utrustningsramar och konsoler som kräver definierade mått och bekväma anslutningsytor.

För utomhusinstallationer, fuktiga miljöer eller platser som utsätts för korrosiva ämnen bör köpare utvärdera behovet av galvanisering, målning eller annat lämpligt korrosionsskyddssystem. En obelagd kallformad sektion bör inte automatiskt antas vara lämplig för långvarig exponering utomhus.


5. Vilka tekniska specifikationer är viktigast?

Att välja rätt U-kanal kräver en tydlig förståelse av det tillgängliga profilområdet och de faktiska arbetsförhållandena. Ronghengs listade produktinformation ger följande referensspecifikationer.

Specifikationsartikel Tillgängligt alternativ Köpeskilling
Profilstorlek U80–U300 Bekräfta det exakta bandjupet, flänsdimensionerna och snittritningen.
Stålkvalitet Q235B, Q355B Matcha betyget med konstruktionsbelastningar och tillämpliga standarder.
Väggtjocklek 0,8–3,0 mm Kontrollera belastningskrav, lokal knäckning och anslutningsprestanda.
Standardlängd 6 m, 9 m eller 12 m Välj längder som passar transport- och installationsplaner.
Styckningsservice Skräddarsydd skärning tillgänglig Bekräfta färdig längd och dimensionell tolerans.
Hålbearbetning Förstansade hål och slitsar tillgängliga Ange håldiameter, avstånd och positionsritningar.
Ej standardmått Anpassade krav kan diskuteras Bekräfta genomförbarhet, verktyg, kostnad och ledtid.
Ytskydd Bekräfta önskad finish med leverantören Tänk på fukt, korrosionsexponering och underhållsbehov.

Viktig:Dessa specifikationer är en referens för produktval, inte en ersättning för ett projektspecifikt tekniskt datablad. Bekräfta de exakta sektionsmåtten, toleranserna, materialcertifikaten, ytfinishen och tillämpliga standarder i inköpsdokumentationen.


6. Kallformad U-kanal vs. varmvalsad kanalstål

Både kallformade och varmvalsade kanalsektioner har praktiska roller vid ståltillverkning. Det bästa valet beror på strukturella krav, tillgängliga dimensioner, tillverkningstoleranser och projektkostnad.

Jämförelsefaktor Kallformad U-kanal Varmvalsat kanalstål
Tillverkningsmetod Stålband formas gradvis vid rumstemperatur Stål format genom en varmvalsningsprocess
Typisk sektionsdesign Passar ofta till relativt tunnväggiga, lätta profiler Vanligtvis tillgänglig i konventionella strukturella kanalsektioner
Dimensionell anpassning Profilgeometri och bearbetning kan skräddarsys efter specificerade krav Urvalet följer i allmänhet tillgängliga valsade sektionsintervall, med ytterligare tillverkning efter behov
Viktöverväganden Kan minska vikten där konstruktionen tillåter tunnare sektioner Väljs ofta för tyngre strukturella applikationer som kräver lämpliga sektionsegenskaper
Typiska användningsområden Utrustningsstöd, ramar, styrningar och lätt ståltillverkning Strukturella ramar, stöd och applikationer som kräver lämpliga tyngre sektioner
Designkrav Kontrollera lokal buckling, avböjning, anslutningar och sektionsegenskaper Kontrollera sektionsegenskaper, belastning, anslutningar och tillämpliga strukturella standarder

Ingen av tillverkningsmetoderna är universellt överlägsen. Kallformade profiler kan vara fördelaktiga för lätta applikationer och skräddarsydd tillverkning, medan varmvalsade kanaler kan vara mer lämpliga för projekt som kräver tyngre sektioner. Ingenjörer bör jämföra faktiska sektionsegenskaper och verifierad designkapacitet innan de fattar ett slutgiltigt beslut.


7. Hur man väljer rätt U-kanal

Ett tillförlitligt köpbeslut börjar med ansökan snarare än bara produktnamnet. Följande steg kan hjälpa projektledare, ingenjörer och inköpsteam att definiera sina krav.

Steg 1: Definiera belastning och strukturella krav

Identifiera belastningar, intervall som inte stöds, supportförhållanden, anslutningsarrangemang och förväntad servicemiljö. För strukturella tillämpningar, ge dessa detaljer till den ansvariga ingenjören så att avsnittet kan väljas och verifieras på lämpligt sätt.

Steg 2: Bekräfta profildimensionerna

Ange bandjup, flänsbredd, materialtjocklek, flänsvinkel och eventuella ytterligare geometriska krav. En etikett för sektionsstorlek kanske inte beskriver alla dimensioner som behövs för korrekt tillverkning.

Steg 3: Välj stålkvalitet

Q235B och Q355B är tillgängliga alternativ listade för Ronghengs kallformade U-kanalserie. Lämplig kvalitet bör väljas enligt konstruktionsberäkningen, tillämplig materialstandard och projektdokumentation.

Steg 4: Planera tillverkning och installation

Bestäm erforderliga längder, hålplatser, slitsar och andra bearbetningsdetaljer innan beställningen görs. Kompletta ritningar hjälper till att minska platsändringar och förhindrar oöverensstämmelse mellan levererade profiler och installationskomponenter.

Steg 5: Jämför den totala levererade kostnaden

Upphandlingsteam bör bedöma hela kostnaden, inklusive:

  • Stålkvalitet, sektionsmått och materialtjocklek.
  • Anpassade tjänster för skärning, stansning och andra bearbetningstjänster.
  • Krav på ytbehandling och korrosionsskydd.
  • Arrangemang för packning, transport och lossning.
  • Besiktningshandlingar och överenskomna kvalitetskrav.
  • Ledtid, minimiorderkrav och reservmaterialbehov.

Detta tillvägagångssätt hjälper köpare att jämföra offerter på en konsekvent basis och identifiera det mest lämpliga alternativet för projektet.


8. Kvalitetskontroll och underhåll

Produktkvalitet påverkar installationseffektiviteten, strukturella prestanda och den långsiktiga tillförlitligheten hos tillverkade sammansättningar. Köpare bör fastställa tydliga inspektionskrav innan tillverkningen påbörjas.

Dimensionell inspektion

Verifiera banans djup, flänsbredd, tjocklek, total längd, rakhet och andra kritiska mått mot den godkända ritningen. För komponenter som används i sammansättningar är dimensionskompatibilitet särskilt viktig.

Materialverifiering

Bekräfta stålkvaliteten och begär relevant materialdokumentation där det krävs av projektet. Materialidentifiering och spårbarhet kan vara viktigt för reglerade eller bärande tillämpningar.

Ytskick

Inspektera profilen för synlig skada, deformation och förhållanden som kan störa tillverkning eller beläggning. Om korrosionsskydd är specificerat, bekräfta beläggningstypen och tillämpliga inspektionskriterier.

Förvaring och hantering

  • Förvara stålsektioner på stabila stöd för att minimera böjning och deformation.
  • Håll material torrt och ge lämpligt skydd mot fukt där det behövs.
  • Undvik att dra profiler över abrasiva ytor under hantering.
  • Separera olika kvaliteter och dimensioner för att bibehålla identifiering och spårbarhet.
  • Inspektera levererat material före installation och dokumentera eventuella avvikelser.

För krävande konstruktionsapplikationer bör inspektion och acceptans följa projektspecifikationen och tillämpliga tekniska standarder. Underhållskraven bör återspegla den faktiska servicemiljön och det valda ytskyddssystemet.


9. Vanliga frågor

F1: Vad är skillnaden mellan kallformad U-kanal och konventionellt kanalstål?

Kallformad U-kanal framställs genom att gradvis böja stålband vid rumstemperatur, medan konventionellt varmvalsat kanalstål formas genom varmvalsning. Kallformade sektioner används ofta för lättviktsprofiler och skräddarsydd tillverkning, medan varmvalsade kanaler vanligtvis väljs för tyngre strukturella tillämpningar. Det lämpliga valet beror på erforderliga dimensioner, sektionsegenskaper och konstruktionsbelastningar.

F2: Vilka stålkvaliteter finns tillgängliga för Rongheng Cold-Formed U-Channel?

Rongheng listar Q235B och Q355B som tillgängliga materialalternativ för sitt kallformade U-kanals produktsortiment. Köpare bör bekräfta erforderlig kvalitet, mekaniska egenskaper, materialdokumentation och tillämpliga standarder innan de beställer.

F3: Kan kallformad U-kanal anpassas?

Ja. De listade alternativen inkluderar skräddarsydd skärning, förstansade hål, slitsar och icke-standardmått som måste bekräftas. Köpare bör tillhandahålla detaljerade ritningar, dimensioner, kvantiteter och bearbetningskrav så att leverantören kan bedöma genomförbarhet och offertdetaljer.

F4: Är kallformad U-kanal lämplig för utomhusapplikationer?

Den kan användas utomhus när materialet, konstruktionen och korrosionsskyddssystemet är lämpliga för miljön. Obestruket stål kan kräva ytterligare skydd mot fukt och korrosiv exponering. Köpare bör bekräfta tillgänglig ytbehandling och förväntade serviceförhållanden med leverantören.

F5: Hur bestämmer jag rätt U-kanalstorlek och tjocklek?

Valet beror på applicerad belastning, spännvidd, stödförhållanden, anslutningsdesign, stålkvalitet och tillämpliga konstruktionskrav. För lastbärande applikationer bör en kvalificerad ingenjör verifiera sektionsegenskaperna och den strukturella kapaciteten. Rongheng kan granska de specificerade dimensionerna och projektinformationen för att hjälpa till att identifiera lämpliga produktalternativ.

F6: Vilken information behövs för att begära en offert?

Ange önskad profilstorlek, ban- och flänsdimensioner, tjocklek, stålkvalitet, längd, kvantitet, ytfinish och eventuella krav på hål eller spår. För konstruktionsprojekt, inkludera relevanta ritningar, avsedd tillämpning och tekniska standarder. Dessa uppgifter hjälper leverantören att förbereda en mer exakt offert och leveransförslag.


10. Slutsats

Kallformad U-kanal är en praktisk stålprofil för utrustningsstöd, industriella ramar, styrkonstruktioner, inbäddade komponenter och andra tillverkningsapplikationer där sektionsgeometri, materialeffektivitet och installationskompatibilitet spelar roll. Att välja rätt produkt kräver noggrant övervägande av stålkvalitet, tjocklek, profildimensioner, applicerade belastningar, korrosionsexponering och bearbetningskrav. Rongheng erbjuder Q235B- och Q355B-alternativ, U80–U300-profilstorlekar och skräddarsydda bearbetningstjänster enligt bekräftade specifikationer. Om du skaffar stålkanaler för ett industriprojekt, montering av utrustning eller anpassade tillverkningskrav,kontakta ossför att diskutera dina ritningar, tekniska krav, orderkvantitet och leveransförväntningar. En tydligt definierad specifikation är det första steget mot en pålitlig och kostnadseffektiv stålförsörjningslösning.

Relaterade nyheter
Lämna ett meddelande till mig
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera