Produkter
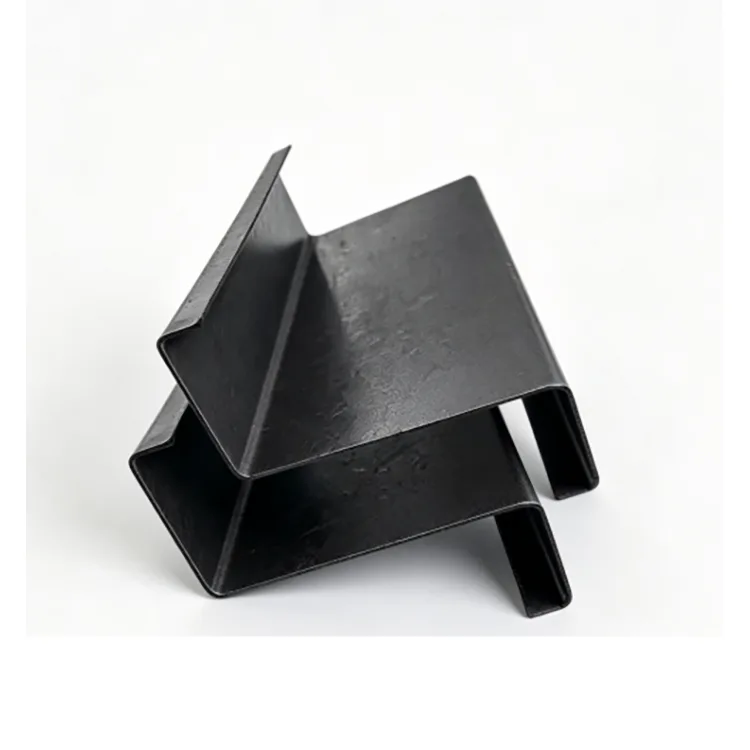
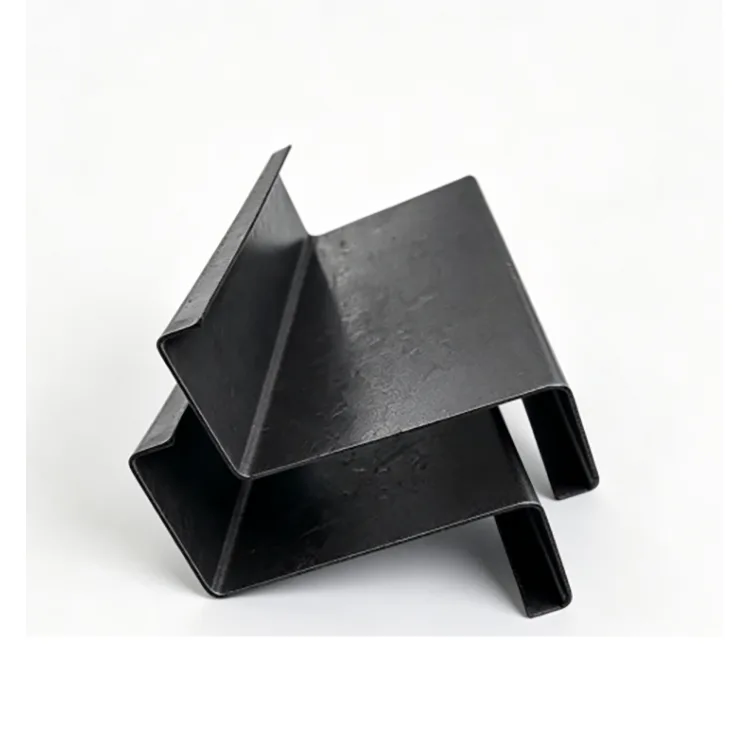
Galvaniserad Z Purlin
  • Galvaniserad Z PurlinGalvaniserad Z Purlin
  • Galvaniserad Z PurlinGalvaniserad Z Purlin
  • Galvaniserad Z PurlinGalvaniserad Z Purlin
  • Galvaniserad Z PurlinGalvaniserad Z Purlin

Galvaniserad Z Purlin

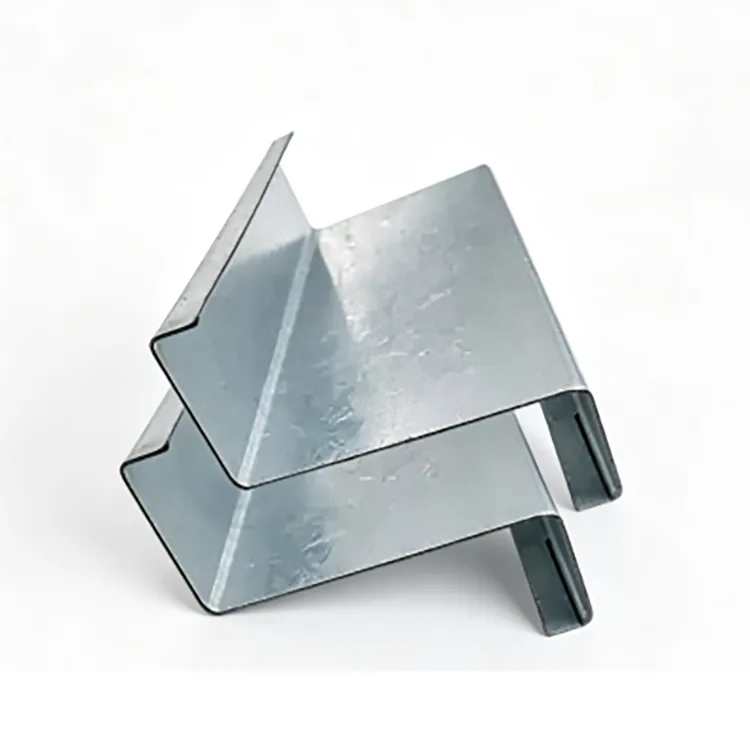
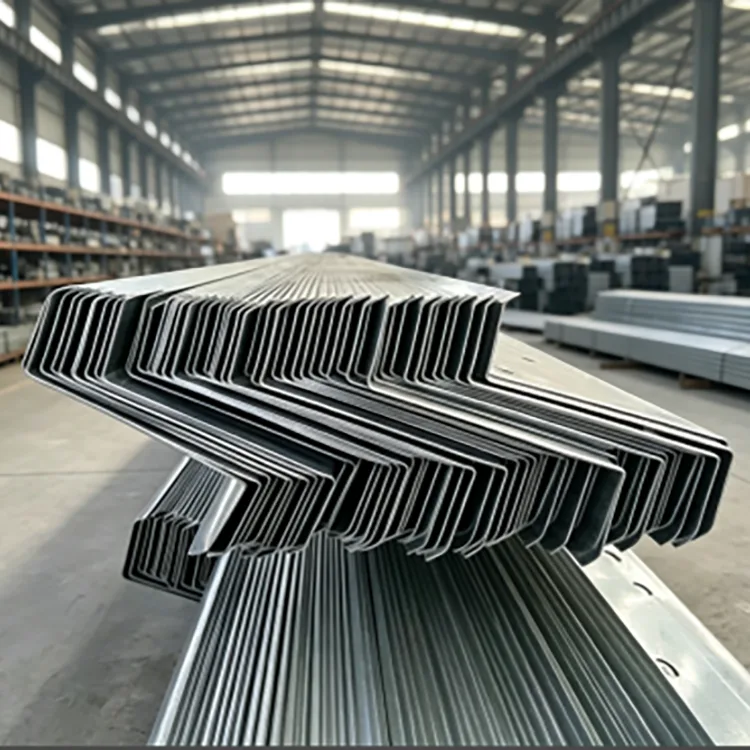
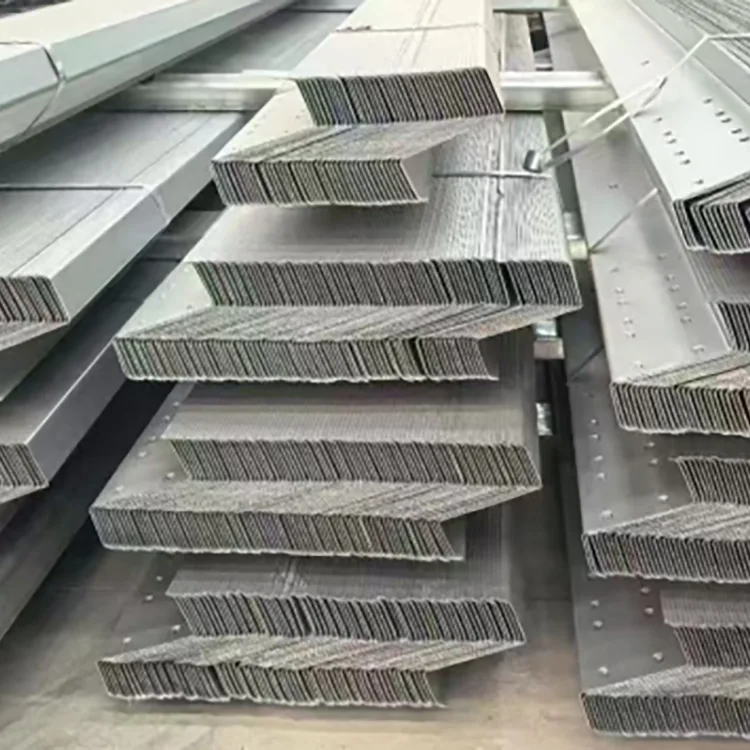
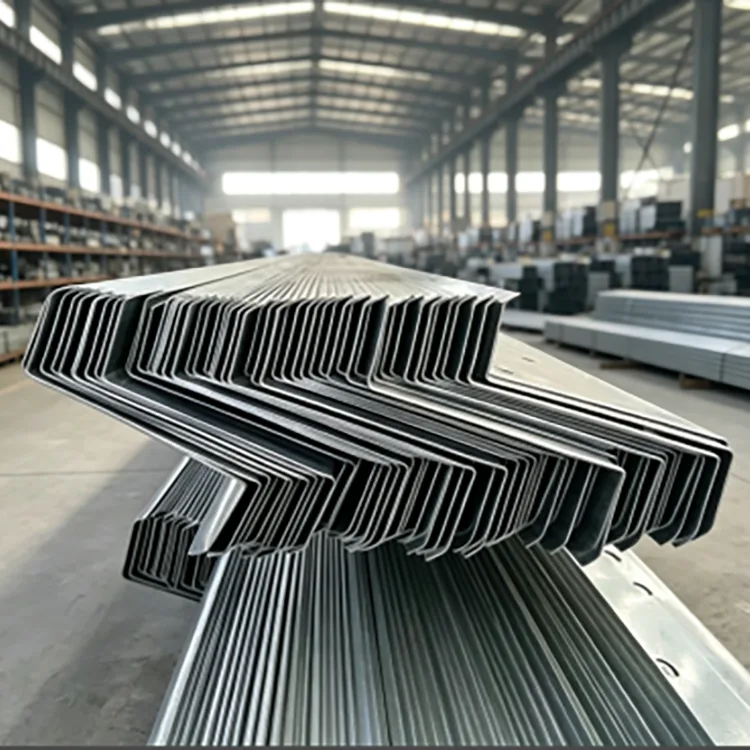
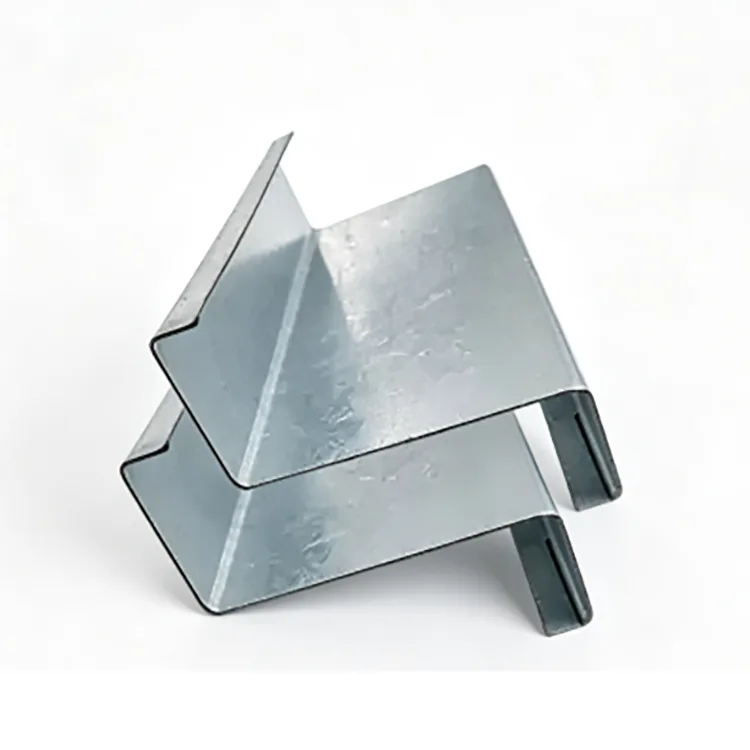
En varmförzinkad Z-galvan formas först till en Z-sektion och galvaniseras som en färdig profil efteråt. Detta ger sluttande takkonstruktioner överlappningsfördelen hos Z-stål samtidigt som de skyddar de formade hörnen, anslutningsområdena och stansade hålen från utomhuskorrosion. Det specificeras vanligtvis för fabrikstak, solcellstak på taket, kustbyggnader, boskapsanläggningar och fuktiga industristrukturer.

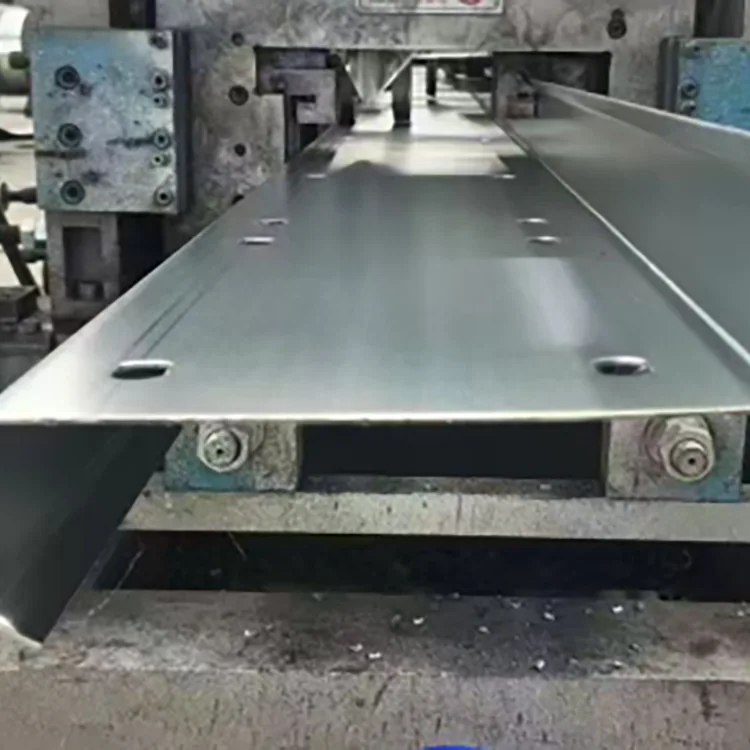
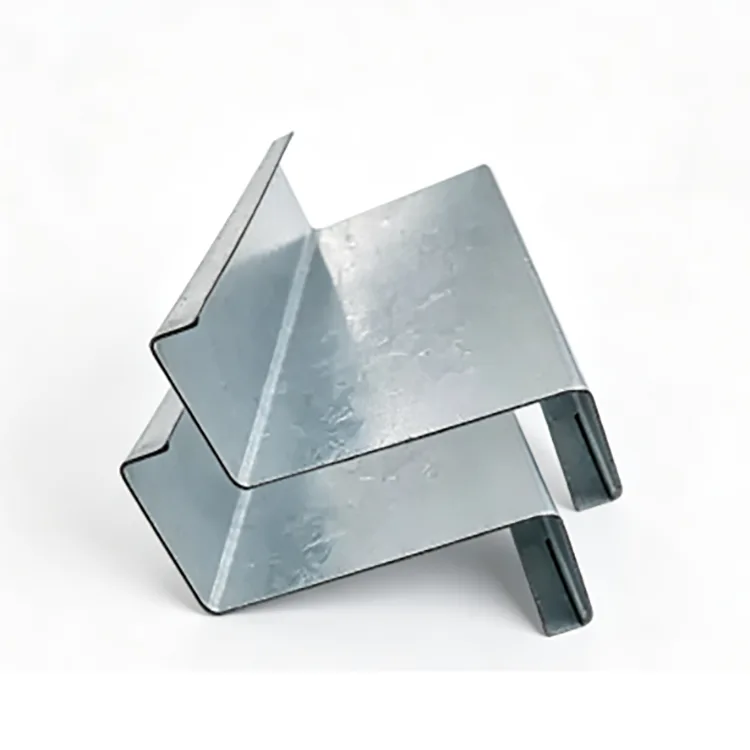
Galvaniserad Z-ring är en kallformad konstruktionssektion gjord av Q235B eller Q355B stålband. Remsan passerar genom flera formningsvalsar för att skapa Z-profilen, följt av skärning, stansning och hörnbearbetning. Den färdiga delen betas, flusas och varmförzinkas som en komplett sektion.

Z-profilen används främst på sluttande tak eftersom intilliggande element kan överlappa varandra i ändarna. Detta stöder kontinuerliga räfflor och kan reducera separata skarvar jämfört med konventionella C-sektioner. Den kan även användas för väggram och andra lätta stålkonstruktioner när dess geometri och belastningskapacitet passar designen.

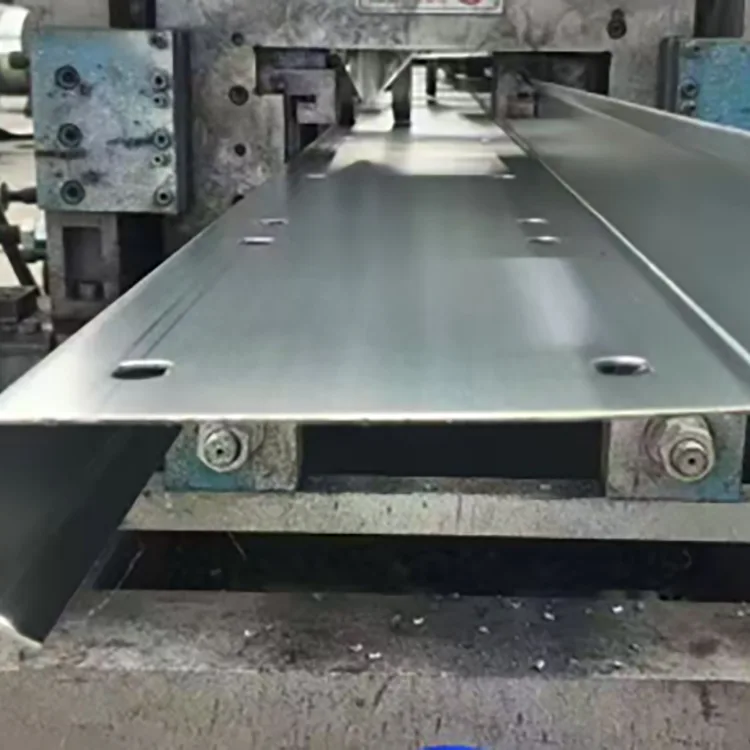
Tillverkningssekvensen är viktig: formning, skärning och stansning avslutas före galvanisering, vilket gör att den färdiga Z-sektionen och dess bearbetade ytor kan ta emot zinkbeläggningen under galvaniseringssteget.


Där Z-sektionen gör skillnad

Det avgörande kännetecknet för en Z-ring är överlappningen mellan intilliggande delar.

På ett sluttande tak kan de övre och nedre flänsarna på intilliggande Z-sektioner överlappa varandra, vilket gör att rälsen kan fortsätta genom takkonstruktionen. Detta kan minska skärnings- och anslutningsarbetet jämfört med separata element i varje spann.

Tak med en lutning över 10° är i allmänhet mer lämpade för att dra fördel av Z-sektionens överlappning. Under cirka 8° kan en C-ring erbjuda ett enklare arrangemang.

Z-galler kan även användas som vägggaller. Den sista delen ska följa konstruktionsritningarna och lastberäkningen.


Galvaniseringen görs efter tillverkning

Stålbandet bearbetas först till den färdiga Z-sektionen. Kapning, stansning och hörnarbete avslutas innan elementet går in i galvaniseringsbadet. Hela profilen rengörs sedan, flusas och nedsänks i smält zink vid cirka 450°C.

Stålspiral → utjämning → kallvalsformning → kapning med fast längd → stansning och hörnskärning → rätning och avspänning → avfettning och betning → flussning → torkning → varmförzinkning → kylning och passivering → inspektion av zinkbeläggning → utseendekontroll → packning.

Denna sekvens gör att de formade hörnen och anslutningshålen kan galvaniseras tillsammans med den färdiga profilen.


Huvudspecifikationer

Punkt

Specifikation

Stålkvalitet

Q235B, Q355B

Sektionsområde

Z100–Z300

Väggtjocklek

1,2–3,0 mm

Formningsmetod

Formning av kall rulle

Galvaniseringsmetod

Övergripande varmförzinkning efter formning

Standard zinkbeläggning

≥85 μm

Ökad beläggning

120–180 μm

Högkorrosionsbeläggning

200–275 μm

Yta

Silvergrå varmförzinkad finish

Ytkrav

Inget exponerat stål, överdriven zinkuppbyggnad eller flagning

Bearbetning

Kapning, stansning, hörnskärning, produktion med fast längd

Konstruktionsstål standard

GB/T 6728-2025

Galvaniseringsstandard

EN ISO 1461


Zinkbeläggning bör matcha korrosionsmiljön

För normal exponering inomhus utomhus, såsom vanliga fabrikstak och solcellskonstruktioner på taket utan saltspray eller kemiska gaser, är ≥85 μm en vanlig utgångsspecifikation.

För boskapsbyggnader, fuktiga verkstäder och strukturer vid floden ger 120–180 μm en högre beläggningsnivå.

För kustområden, hamnar, kemiska anläggningar och avloppsvattenmiljöer kan det rekommenderade området ökas till 200–275 μm.

Miljö

Föreslagen zinkbeläggning

Torka inomhus

Obelagd Z-purlin kan vara tillräckligt

Normal inland utomhus

≥85 μm

Fuktig / medelhög korrosion

120–180 μm

Kustnära / stark korrosion

200–275 μm

Den slutliga beläggningen bör bekräftas enligt projektets korrosionsmiljö och designkrav.


Q235B eller Q355B?

För vanliga fabrikstak, solcellskonstruktioner på taket och jordbruksbyggnader är Q235B vanligtvis tillräckligt när den erforderliga sektionen och tjockleken motsvarar de beräknade belastningarna.

Q355B lämpar sig för stora spännkanter, tunga snöområden, områden med stark vind och krävande kustprojekt. Baserat på tillhandahållna projektdata kan Q355B ge cirka 30 % högre bärförmåga vid samma sektion under jämförbara förhållanden. Om detta tillåter en mindre sektion eller lägre stålförbrukning måste avgöras genom strukturell beräkning.

Materialkvaliteten bör därför väljas enligt konstruktionskravet.


Z Val av sektion och väggtjocklek

Sektionshöjden bestämmer den övergripande geometrin av rälsen, medan väggtjockleken påverkar motståndet mot belastning och deformation.

Z Höjd

Typisk tillämpning

Z100–Z140

Små spännvidder, lätta belastningar, sekundära räfflor, växthusstrukturer

Z160–Z200

Fabrikstakstolpar, takpaneler, vanliga stålbyggnader

Z220–Z300

Stora tak, tunga snölaster, stora industribyggnader

För väggtjocklek:

1,2–1,4 mm används vanligtvis för kapslingar med liten spännvidd och lätt last.

1,5–2,0 mm är det vanliga sortimentet för fabrikstakstolpar och solcellskonstruktioner på taket.

2,2–3,0 mm är mer lämpligt när taket har större spännvidder eller högre snö-, vind- eller strukturella belastningar.

Sektionshöjd och tjocklek bör väljas tillsammans med spännvidd, räfflor, takbelastning och tillåten nedböjning.


Där galvaniserad Z Purlin används

Stålfabrikstak: taklister och vägglister för exponerade industribyggnader.

Solcellssystem på taket: särskilt sluttande tak där Z-sektionen överlappar varandra kan förenkla grenarrangemanget.

Kustbyggnader: exponerade tak och inneslutningssystem nära kustlinjer och hamnar, med en ökad zinkbeläggning där så krävs.

Boskaps- och jordbruksstrukturer: skjul med hög luftfuktighet, växthus och andra byggnader där kondens kan påskynda stålkorrosion.

Fuktiga industrianläggningar: tak- och väggramningar runt verkstäder där vanligt svart stål skulle kräva ytterligare korrosionsskydd.

Utomhus lätta stålkonstruktioner: kommunala och andra exponerade lutande takkonstruktioner.


Vad varmförzinkning tillför

Zinkbeläggningen ger barriärskydd och offerskydd. Det separerar stålsubstratet från fukt och syre, medan zink också kan ge elektrokemiskt skydd runt små områden med lokala beläggningsskador.

Detta är användbart för taklister eftersom det är svårare att måla om en installerad takkonstruktion än att behandla stål på marknivå.

Varmförzinkning ger korrosionsskydd över de formade ytorna. Det är inte en ersättning för korrekt dränering, anslutningsdesign eller reparation på plats efter skärning och svetsning.


Tre vanliga upphandlingsjämförelser

Galvaniserad Z-galvan vs galvaniserad C-ring

Z purlin är särskilt användbart när intilliggande delar kan överlappa varandra längs ett sluttande tak. C purlin är ofta mer praktiskt för plattare tak eller layouter där överlappning inte ger några praktiska fördelar.


Galvaniserad Z-purlin vs målad Z-purlin

Färg ger ytskydd, men skador runt hörn, hål, skärningar och anslutningspunkter måste beaktas. Varmförzinkning appliceras på den färdiga profilen och ger korrosionsskydd för utsatt stål. Den ofta citerade "5–10 gånger längre" livslängden bör inte behandlas som en universell regel eftersom färgens prestanda i hög grad beror på beläggningssystem, förberedelse och exponering.


Varmförzinkad Z-galvan vs elgalvaniserad Z-galvan

Elektrogalvaniserade beläggningar är normalt mycket tunnare än varmförzinkade beläggningar. För långtidsexponering utomhus, är varmförzinkning i allmänhet specificerad när betydande zinkskydd krävs.


Vad köpare bör kontrollera innan de beställer

För ett konstruerat takprojekt bör beställningen identifiera mer än bara "Z purlin".

Sektion: Z100–Z300 eller en ritningsspecifik profil.

Väggtjocklek: 1,2–3,0 mm.

Stålkvalitet: Q235B eller Q355B.

Zinkbeläggning: ≥85 μm, 120–180 μm eller 200–275 μm beroende på exponering.

Längd: standard eller fast icke-standardlängd.

Stansning: håldiameter, avstånd och placering enligt ritningar.

Yta: varmförzinkad efter formning och tillverkning.

En tydlig specifikation som Q355B / Z200 / 2,0 mm / 200 μm zink / fast längd / förstansad är lättare för tillverkaren att citera och producera konsekvent än en allmän begäran om "galvaniserat Z-stål."


Anslutning och bearbetning av webbplatsen

Huvudkapningen och stansningen ska helst vara klar före galvanisering. Om ytterligare borrning eller skärning är oundviklig på plats, bör det exponerade stålet rengöras och behandlas med en lämplig zinkrik reparationsbeläggning.

Svetsning tar bort zinken runt svetsen. Efter svetsning ska området rengöras och repareras. Där den strukturella designen tillåter är bultförband lättare att hantera på galvaniserade räfflor.


Tillverkning och kvalitetskontroll

Produktionskontrollen börjar med stålbandet. Den inkommande spolen kontrolleras med avseende på kvalitet, tjocklek och yttillstånd innan rullformning.

Under formningen fokuserar dimensionskontrollerna på sektionshöjd, flänsgeometri, väggtjocklek, rakhet och vridning. Stansning kontrolleras mot godkänd ritning.

Efter galvanisering kontrolleras beläggningen med avseende på täckning, tjocklek, utseende och defekter såsom kala områden, flagning eller överdriven zinkuppbyggnad. Fast längds noggrannhet och total rakhet kontrolleras också före packning.


Projekturvalsreferens

Inland brant fabrikstak eller tak PV: Q235B, Z160–Z200, 1,5–2,0 mm, ≥85 μm.

Boskap, fuktig verkstad eller projekt vid floden: Q235B eller Q355B, 120–180 μm.

Kust- eller hamnprojekt: Q355B, 200–275 μm, med väggtjocklek vald för den strukturella belastningen.

Storspännande tak med kraftig vind eller snö: Q355B, större Z-sektion och 2,2–3,0 mm godstjocklek vid behov.

Torrt inomhustak: obelagd kallformad Z-garn kan vara ett mer ekonomiskt val.


FAQ

Q1. Kommer zinkbeläggningen att skadas när Z-ränna överlappar varandra?

Normal bultad överlappning bör inte orsaka avskalning av stora ytor när den galvaniserade beläggningen har god vidhäftning. Små mekaniska skador kan repareras med zinkrik reparationsfärg.


Q2. Kan galvaniserade Z-garn svetsas?

Ja, men zinkbeläggningen runt svetsen kommer att skadas av värme. Det svetsade området bör rengöras och repareras efter svetsning. Bultförband är i allmänhet att föredra där det är praktiskt möjligt.


Q3. Lämpar sig Z purlin endast för tak?

Nej. Den kan även användas som väggmålning. Emellertid är C-garner ofta mer bekväma för väggsystem eftersom Z-sektionens överlappning är mindre användbar vid vertikal väggram.


Q4. Kan galvaniserad Z-purlin användas för ett 25-årigt solcellsprojekt på taket?

Den kan specificeras för PV-konstruktioner med lång livslängd, men zinkbeläggningen måste anpassas till den faktiska miljön. Inlands- och kustprojekt bör inte automatiskt använda samma beläggningstjocklek.


F5. Hur identifierar jag en Z-ring som galvaniserades innan formningen?

Kontrollera de formade hörnen för kontinuerliga sprickor eller avskalning av zinkbeläggningen. För upphandling, bekräfta tillverkarens process och kräva att Z-sektionen formas och stansas före varmförzinkning.


F6. Kan tillverkaren leverera förstansade Z-galler?

Ja. Hålstorlek, avstånd och position kan framställas enligt konstruktionsritningarna. Genom att slutföra stansningen före galvanisering kan de bearbetade områdena också ta emot zink under galvaniseringsstadiet.


F7. Vilken zinkbeläggning ska användas nära kusten?

För stark kustexponering kan en 200–275 μm beläggning anges som utgångskrav. Den slutliga beläggningen bör bestämmas enligt projektets korrosionsförhållanden och tillämpliga specifikationer.


F8. Är en tjockare Z-ring alltid bättre?

Nej. En tjockare vägg ökar stålförbrukningen och kostnaden. Rätt tjocklek beror på spännvidd, avstånd, vind- och snölaster, sektionshöjd och strukturell beräkning.


Hot Tags: Tillverkare av galvaniserat Z Purlin, Z Purlin-leverantör, galvaniserat stål Z Purlin
Skicka förfrågan
Kontaktinformation
  • Adress

    Sekundär artärväg nr. 2-1, expansionsområde i Daqiuzhuang industrizon, Jinghai-distriktet, Tianjin, Kina

Berätta för RongHeng din önskade stålprodukt, storlek, kvalitet, kvantitet, anpassning och leveransbehov, så kan vårt exportteam granska din förfrågan.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera