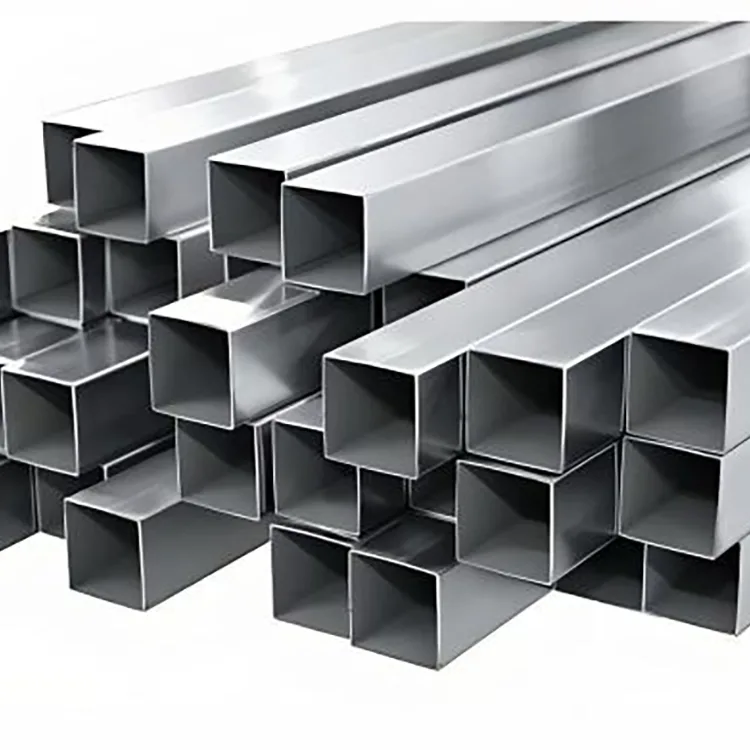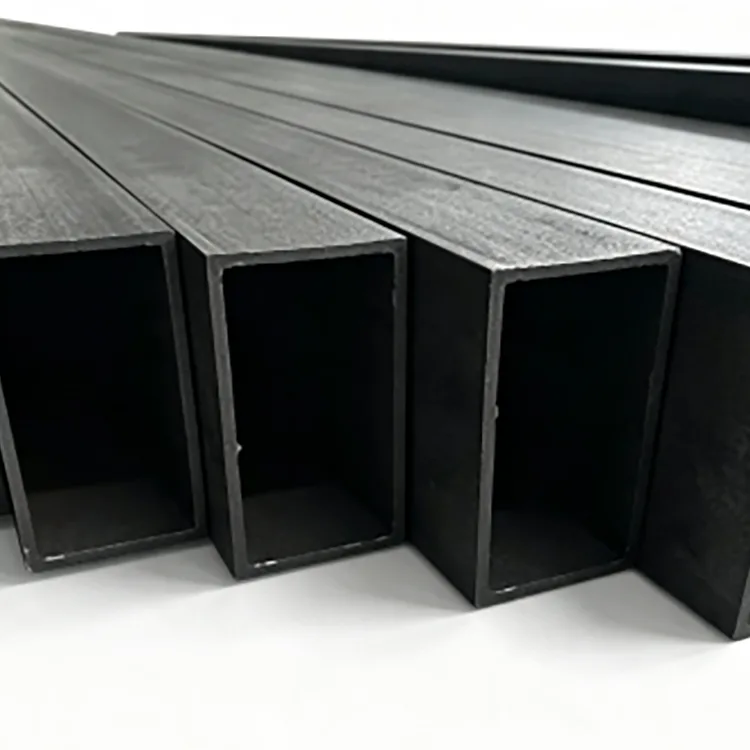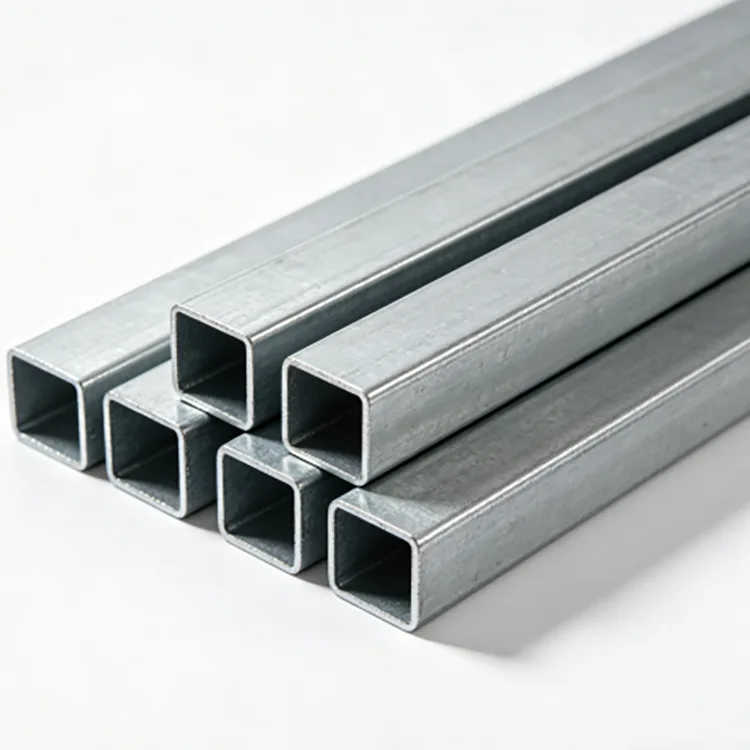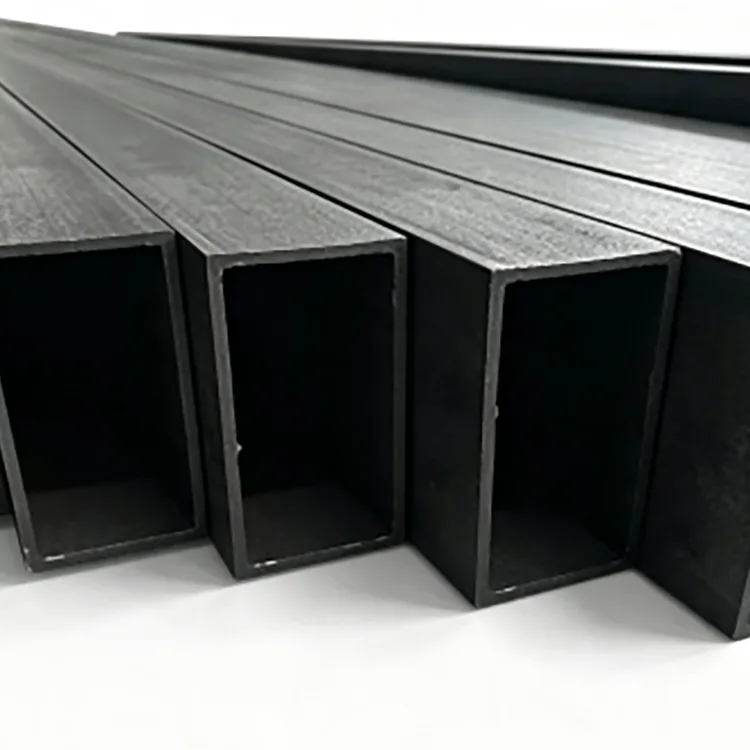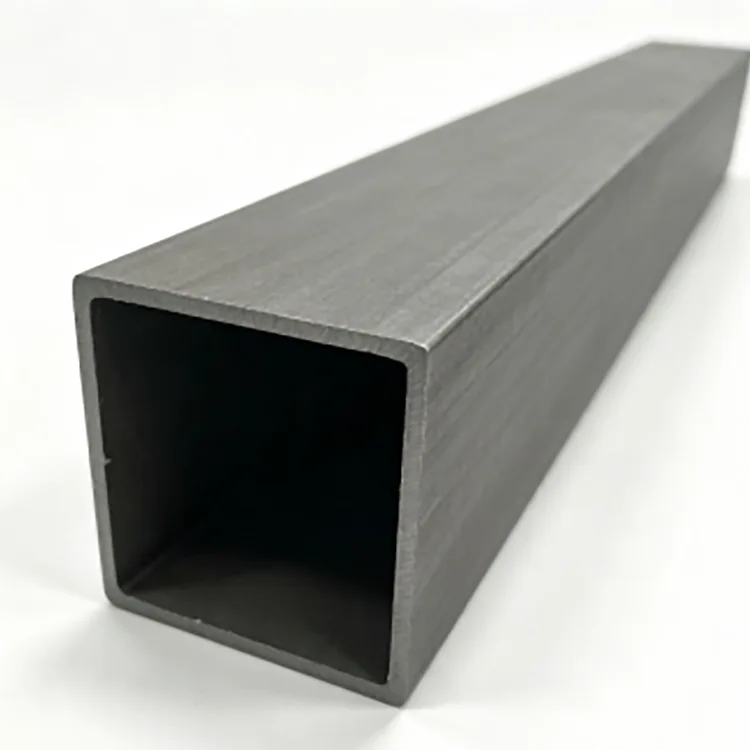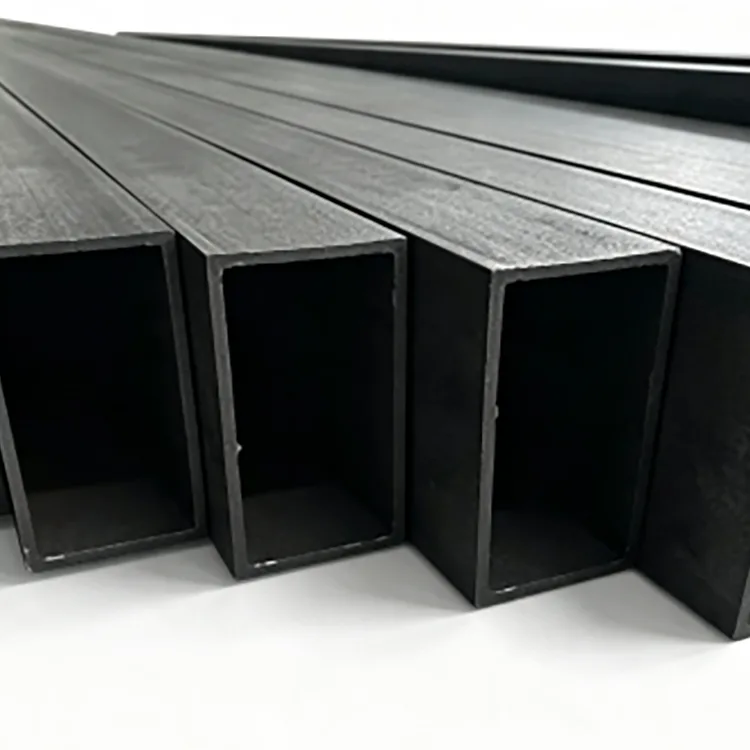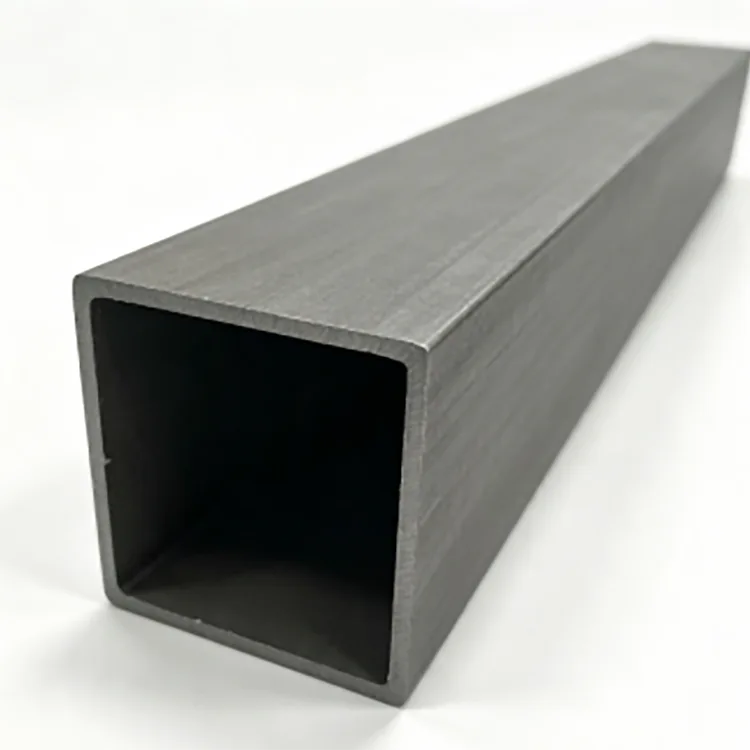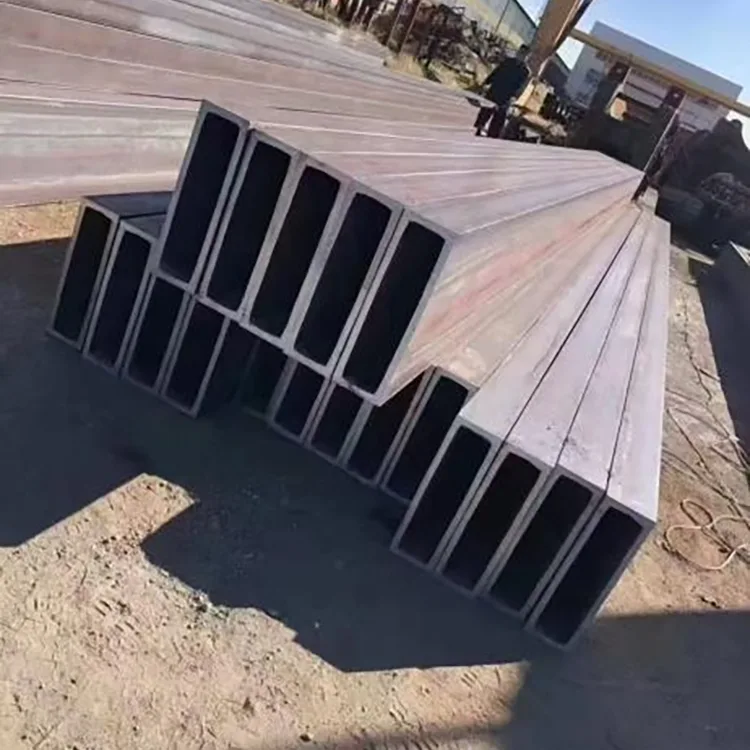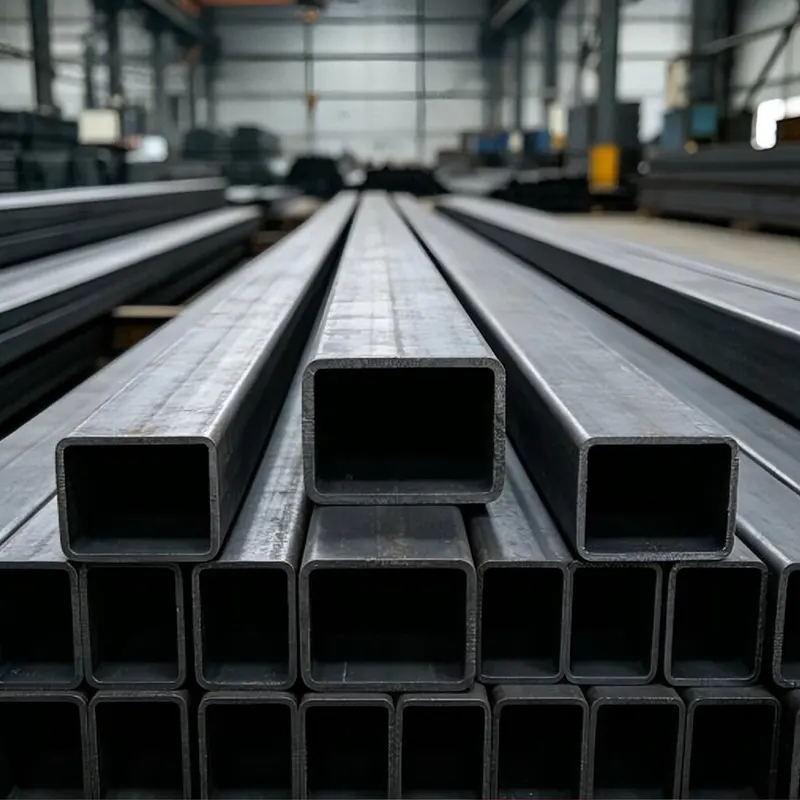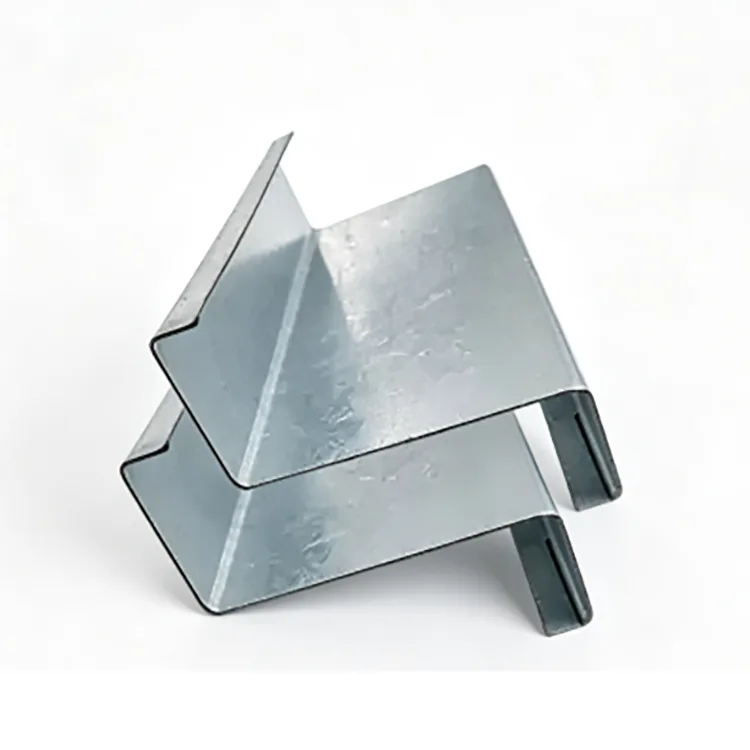
Precision Steel Right-Angle Tube är utvecklat för applikationer där geometrin hos ett konventionellt kvadratiskt eller rektangulärt rör inte är tillräckligt noggrant för den slutliga monteringen.
Istället för ett synligt avrundat hörn är sektionen utformad för att skapa en definierad 90° hörnprofil. Detta gör det lättare att rikta in angränsande sektioner, bibehålla raka visuella linjer och kontrollera de färdiga måtten på tillverkade ramar.
Röret är tillverkat av Q235B eller Q355B kolstål genom progressiv kallformning, högfrekvent svetsning, dimensionering, uträtning och precisionsskärning. Tillverkningsprocessen fokuserar på hörngeometri, väggtjocklekskonsistens, rakhet och dimensionskontroll snarare än att bara producera en standard ihålig sektion.
För inomhuskonstruktioner, utrustningsbaser, displaystrukturer, ställningar, skiljeväggar och dekorativt stålverk, kan denna profil minska mängden montering och ytkorrigering som krävs under tillverkningen.


|
Punkt |
Specifikation |
|
Produkt |
Precisionsstål rätvinkligt rör |
|
Material |
Q235B, Q355B |
|
Formningsprocess |
Precision progressiv kallformning |
|
Svetsning |
Högfrekvent induktionssvetsning |
|
Fyrkantigt rörstorlek |
10 × 10 mm – 200 × 200 mm |
|
Rektangulär rörstorlek |
10 × 20 mm – 100 × 200 mm |
|
Väggtjocklek |
1,2 – 20 mm |
|
Hörngeometri |
Definierad 90° rätvinklig profil |
|
Hörn Vertikalitet |
≤0,5° |
|
Väggtjocklekstolerans |
±0,1 mm |
|
Standardlängd |
6 m |
|
Anpassad längd |
3–12 m |
|
Yta |
Svart stål, obestruket |
|
Ytterligare bearbetning |
Precisionsskärning, fasning, gradning, fasning, borrning |
|
Efterbehandlingskompatibilitet |
Målning, pulverlackering, bakfinish, galvanisering och annan sekundär behandling |
En konventionell ihålig sektion har normalt ett rundat yttre hörn som skapas under formningen. Denna radie är acceptabel för många strukturella tillämpningar, men det kan bli obekvämt när två delar måste mötas tätt eller när själva hörnet förblir synligt efter slutbehandling.
Den rätvinkliga profilen är avsedd för situationer där hörngeometrin påverkar tillverkningen.
En definierad hörnprofil gör att röret lättare kan placeras mot en annan rak sektion. För ramar, skiljeväggar, utrustningsstrukturer och arkitektoniskt stålverk kan bättre inriktning minska behovet av överdriven slipning eller fyllnadsarbete.
Väggtjocklek och sektionsdimensioner kontrolleras vid formning och dimensionering. Konsekvent geometri är särskilt viktig när röret bearbetas med automatisk skärning, borrning, svetsning eller monteringsutrustning.
För exponerade stålramar och dekorativa strukturer skapar raka kanter och kontrollerade hörn renare visuella linjer efter målning eller pulverlackering.
Den svarta stålytan levereras utan galvaniserad beläggning, vilket gör den lämplig för projekt som kräver egen målning, pulverlackering, bakfinish eller annan ytbehandling.


Produktionsvägen är designad kring dimensionskontroll snarare än att bara forma stålet till en ihålig sektion.
Q235B eller Q355B stål väljs enligt den erforderliga hållfasthetsgraden och tillämpningen. Det inkommande materialet kontrolleras före formning för att minska variationer i tjocklek och mekaniska egenskaper mellan produktionssatser.
Stålbandet avjämnas och förbereds för kontinuerlig formning. Korrekt remskondition är viktigt eftersom kvarvarande deformation senare kan påverka hörnnoggrannheten och rakheten.
Remsan passerar genom flera formningssteg istället för att tvingas till den slutliga formen i en enda operation.
Formningssekvensen utvecklar gradvis den kvadratiska eller rektangulära sektionen samtidigt som hörngeometrin kontrolleras. Detta är nyckelstadiet för att uppnå en definierad rätvinklig profil.
Efter att remskanterna har sammanförts bildar högfrekvent induktionssvetsning den längsgående sömmen.
Svetstillståndet styrs efter materialtjocklek och produktionshastighet. Svetskvaliteten är viktig eftersom överdriven värmetillförsel, otillräcklig smältning eller dålig kantförberedelse kan påverka det färdiga röret.
Efter svetsning passerar röret genom dimensionerings- och riktningsutrustning för att kontrollera dess slutliga dimensioner och total rakhet.
Detta steg är särskilt viktigt för precisionstillverkning eftersom även ett korrekt utformat tvärsnitt kan skapa monteringsproblem om det färdiga röret har för stor avvikelse längs sin längd.
Det färdiga röret kapas till standardlängder på 6 m eller skräddarsydda längder från 3–12 m.
Precisionsskärning, fasning, gradning, fasning och borrning kan ordnas enligt tillverkningskraven.
Färdiga rör inspekteras med avseende på dimensioner, väggtjocklek, hörngeometri, rakhet, svetsskick, ytkvalitet och skärnoggrannhet före packning.
Förpackningsmetoden väljs enligt rörstorlek, orderkvantitet, transportmetod och kundens lossningsförhållanden.
För precisionshålprofiler är dimensionskontroll lika viktig som den grundläggande stålsorten.
Under produktionen fokuserar kvalitetskontrollen på de punkter som direkt kan påverka tillverkningen:
● Materialverifiering: Kvaliteten Q235B eller Q355B kontrolleras mot orderkraven.
● Väggtjocklek: Den faktiska tjockleken övervakas för att bibehålla den specificerade ±0,1 mm toleransen.
● Sektionsmått: Yttermåtten kontrolleras efter dimensionering istället för att endast förlita sig på formningsmaskinens inställningar.
● Hörngeometri: 90°-profilen och hörnets vertikalitet inspekteras för att identifiera formningsavvikelser.
● Rakhet: Färdiga längder kontrolleras för böjning eller förvrängning som kan påverka rammonteringen.
● Svetstillstånd: Den längsgående högfrekventa svetsen övervakas för synliga defekter och formkonsistens.
● Ändkvalitet: Kapade ändar kontrolleras efter kapning, fasning eller gradning.
● Batchkonsistens: Produktionsprover jämförs genom hela batchen för att minska dimensionsvariationen mellan buntarna.
För projekt med skärpta besiktningskrav kan måttbesiktningsprotokoll och tredjepartsbesiktning ordnas enligt beställningsspecifikationen.
Materialkvaliteten bör väljas efter den faktiska strukturella belastningen snarare än att bara välja den högre kvaliteten.
|
Material |
Typisk användning |
Urvalsövervägande |
|
Q235B |
Inomhusramar, dekorativa strukturer, utrustningsramar, takkonstruktioner, lätta ställningar |
Lämplig för många konventionella tillverkningstillämpningar där standard strukturell styrka är tillräcklig |
|
Q355B |
Tyngre ramar, bärande plattformar, tunga ställningar, utrustningsbaser, strukturella applikationer med högre hållfasthetskrav |
Högre hållfasthetsgrad för applikationer där strukturella beräkningar kräver större materialhållfasthet |
För bärande konstruktioner bör det slutliga materialvalet följa konstruktionsberäkning, designkod, anslutningsmetod och erforderlig säkerhetsfaktor.
Används för invändiga mezzaninramar, skiljeväggar, takstödkonstruktioner, utställningskonstruktioner och andra stålstomme där dimensionsnoggrannhet och utseende är viktigt.
Den kontrollerade sektionsgeometrin är användbar för ramar för automationsutrustning, maskinbaser, transportörstöd, instrumentstrukturer och tillverkade utrustningshöljen.
Lämplig för hotellinteriörer, utställningshallar, kommersiella utrymmen, trappkomponenter, dekorativa ramar och arkitektoniska stålkonstruktioner som kräver rena raka linjer.
Q235B eller Q355B sektioner kan väljas enligt belastningskrav för lagringsställ, arbetsstationer, industriplattformar och utrustningsstödstrukturer.
Anpassade mått, fasta längder, hål, avfasningar, avfasningar och andra bearbetningsoperationer kan tillhandahållas när röret integreras i en tillverkad enhet.
|
Särdrag |
Precisions rätvinkligt rör |
Konventionellt rundat hörnrör |
|
Hörnprofil |
Definierat 90° hörn |
Rundade hörn |
|
Gemensamt utseende |
Renare när sektionerna är tätt inriktade |
Hörnradie kan skapa synliga luckor |
|
Dimensionell kontroll |
Designad för hårdare dimensionskrav |
Beror på standardprodukttolerans |
|
Tillverkning |
Lämplig för precisionsframställning av ramar |
Lämplig för allmän strukturell tillverkning |
|
Ytbehandling |
Lämplig för målning och pulverlackering |
Lämplig för vanliga efterbehandlingsprocesser |
|
Typisk positionering |
Precisionskonstruktioner, utrustning, arkitektoniskt arbete |
Allmänna konstruktions- och tillverkningsapplikationer |
Den största fördelen är inte att röret ersätter alla konventionella ihåliga sektioner. Det är att det mer kontrollerade hörnet och dimensionsprofilen kan vara användbar där tillverkningsnoggrannhet och färdigt utseende är en del av projektets krav.
Standardprodukten levereras som svart, obelagt stål.
Denna konfiguration väljs ofta när kunden planerar att utföra ytbehandling efter tillverkning. Beroende på projektet kan tillgängliga efterbehandlingsprocesser inkludera:
● Målning
● Pulverlackering
● Avslutad bakning
● Galvanisering
● Andra specificerade rostskyddsbehandlingar
Innan beläggningen ska ytan rengöras ordentligt och förberedas enligt det valda beläggningssystemet. För projekt som utsätts för fukt, utomhusväder, saltstänk eller korrosiva miljöer bör ett lämpligt korrosionsskyddssystem specificeras istället för att använda obehandlat svart stål.
Röret kan levereras enligt tillverkningskraven snarare än endast som standardlängder på 6 m.
Tillgängliga alternativ inkluderar:
● 3–12 m fast längdskärning
● Precisionsskärning
● Fasning
● Gradning
● Fasning
● Förborrning
● Övermålnings- eller galvaniseringsarrangemang
● Anpassade sektionsmått
● Anpassad väggtjocklek
● Specialbearbetning enligt ritningar
För offert bör köpare tillhandahålla erforderlig sektionsstorlek, väggtjocklek, materialkvalitet, kvantitet, längd, ytbehandling och eventuella bearbetningsritningar.
För ingenjörs- och tillverkningsorder är de viktigaste specifikationerna att bekräfta innan köp inte bara yttermåtten.
Köpare bör ange:
1.Sektionsstorlek: kvadratiska eller rektangulära dimensioner.
2.Väggtjocklek: erforderlig tjocklek och tolerans.
3. Stålkvalitet: Q235B eller Q355B.
4.Längd: standard 6 m eller fasta längder från 3–12 m.
5. Hörnkrav: krävs 90° geometri och tolerans.
6. Yta: svart stål eller sekundär ytbehandling.
7. Bearbetning: skärning, borrning, fasning, fasning eller gradning.
8. Inspektion: standard fabriksinspektion eller ytterligare tredjepartsinspektion.
För återkommande projekt, bibehållande av samma materialkvalitet, sektionsdimensioner, väggtjocklek, bearbetningsmetod och inspektionskrav hjälper till att upprätthålla överensstämmelse mellan batcherna.
Rongheng Intelligent Manufacturing (Tianjin) Import & Export Co., Ltd. driver en internationell försäljningsplattform med stöd av Tianjin Gefu Steel, som integrerar ståltillverkningsresurser med exportförsörjning.
Företaget är beläget i Daqiuzhuang Industrial Zone, Tianjin, ett av Kinas största stålproduktionsområden. Dess produktsortiment omfattar stålrör, ihåliga sektioner, stålprofiler, galvaniserade produkter och fotovoltaiska monteringsprodukter.
För bulkprojekt stöder Rongheng anpassade dimensioner, leverans med fast längd, sekundär bearbetning, OEM/ODM-krav och projektbaserad inspektion. Koncernens årliga stålproduktion och försäljningsvolym överstiger 1,3 miljoner ton, vilket stödjer container- och bulkteknikupphandling.
För större beställningar ordnas normalt produktionsschema och leverans enligt specifikation, kvantitet, bearbetningskrav och kontrollförhållanden.
Den största skillnaden är hörngeometrin och kraven på dimensionskontroll. Konventionella fyrkantsrör har normalt rundade hörn, medan denna produkt är utformad med en mer definierad 90° hörnprofil för applikationer där fogriktning och utseende är viktigt.
Nej. Det är en svetsad ihålig sektion tillverkad genom progressiv kallformning följt av högfrekvenssvetsning. Det ska därför inte beskrivas som ett sömlöst rör.
Ja. Den obelagda svarta stålytan kan förberedas för målning, pulverlackering, bakning eller annan specificerad ytbehandling. Lämplig ytrengöring och förberedelse krävs före beläggning.
Ja. Obehandlat kolstål kan oxidera när det utsätts för fukt. Torrförvaring inomhus rekommenderas, och rören bör skyddas från regn, kondens och långvariga fuktiga förhållanden före ytbehandling.
Q235B är lämplig för många konventionella inomhusramar, utrustningsstrukturer och dekorativa applikationer. Q355B bör övervägas när den strukturella designen kräver högre materialhållfasthet eller när applikationen innebär tyngre belastning.
Standardlängden är 6 m. Kundanpassade fasta längder från 3–12 m kan ordnas enligt beställningskraven.
Ja. Precisionsskärning, borrning, fasning, gradning och fasning kan ordnas enligt ritningar eller bearbetningskrav.
Ange sektionsmått, väggtjocklek, materialkvalitet, kvantitet, erforderlig längd, ytbehandling och eventuella ytterligare bearbetningskrav. Ritningar rekommenderas för icke-standardiserad bearbetning.
Standardversionen av svart stål rekommenderas inte för långtidsexponering utomhus utan korrosionsskydd. För utomhusmiljöer, fuktiga, kustnära eller korrosiva miljöer bör galvaniserat eller på annat sätt skyddat stål övervägas.
Ja. Utöver de angivna fyrkantiga och rektangulära rörområdena kan anpassade dimensioner, väggtjocklekar, längder, bearbetning och ytbehandling diskuteras enligt projektkrav.
Adress
Sekundär artärväg nr. 2-1, expansionsområde i Daqiuzhuang industrizon, Jinghai-distriktet, Tianjin, Kina
Tel
E-post