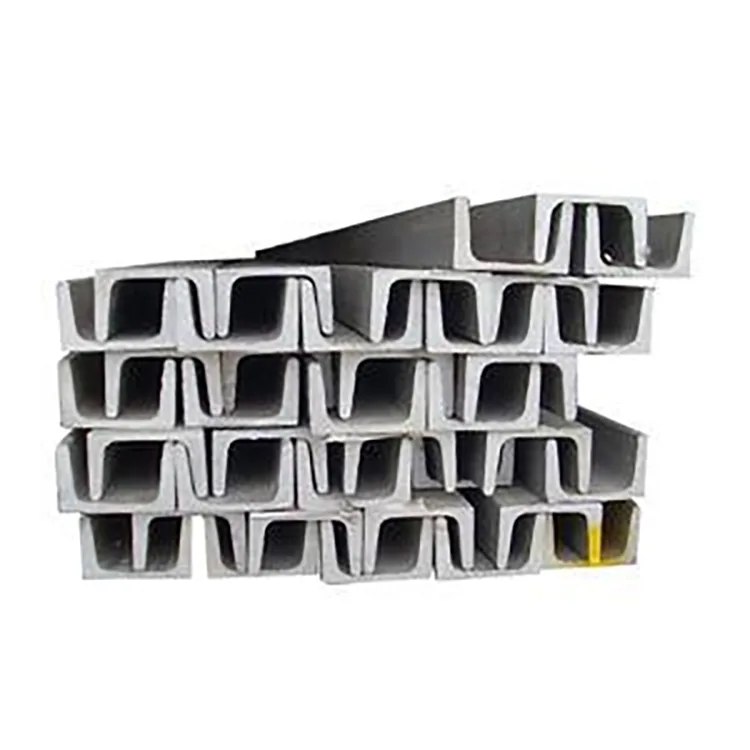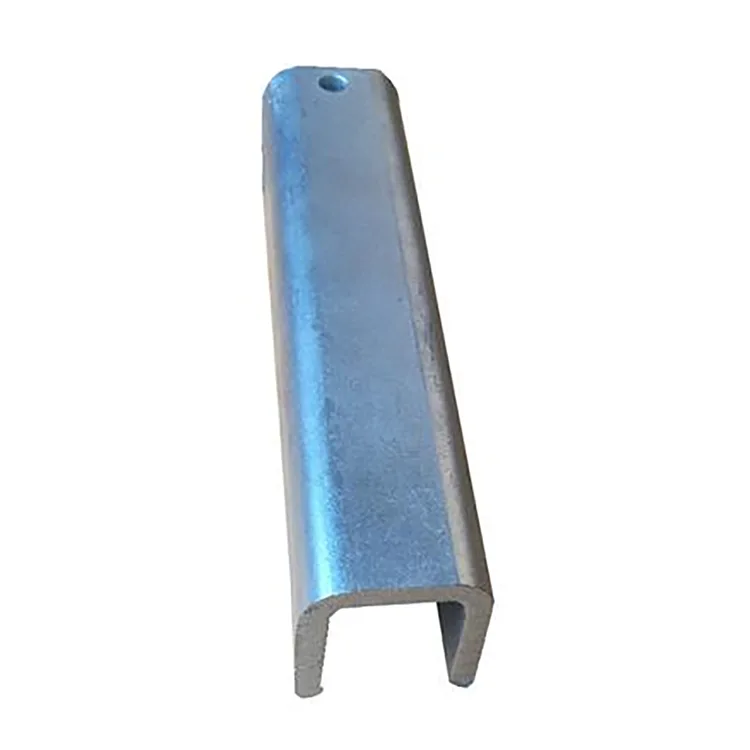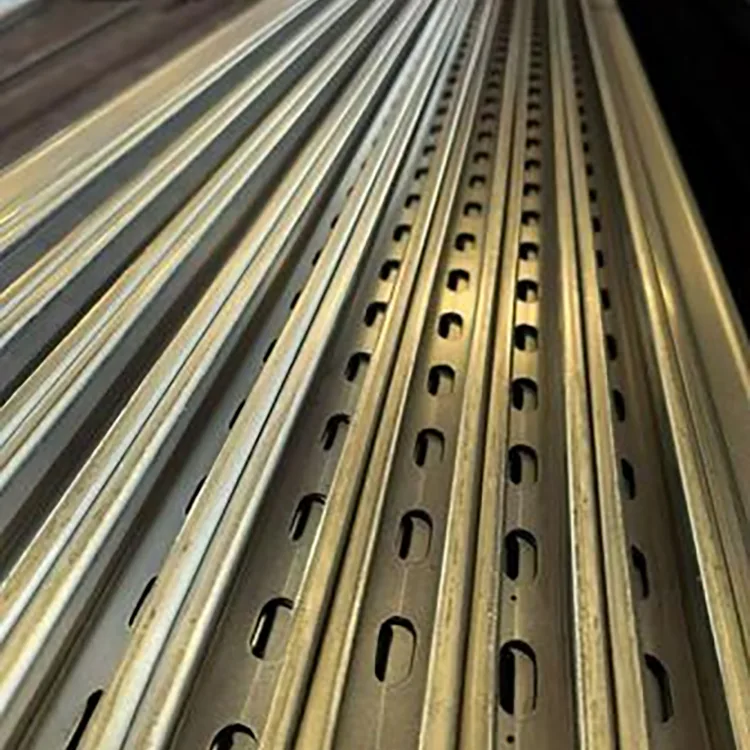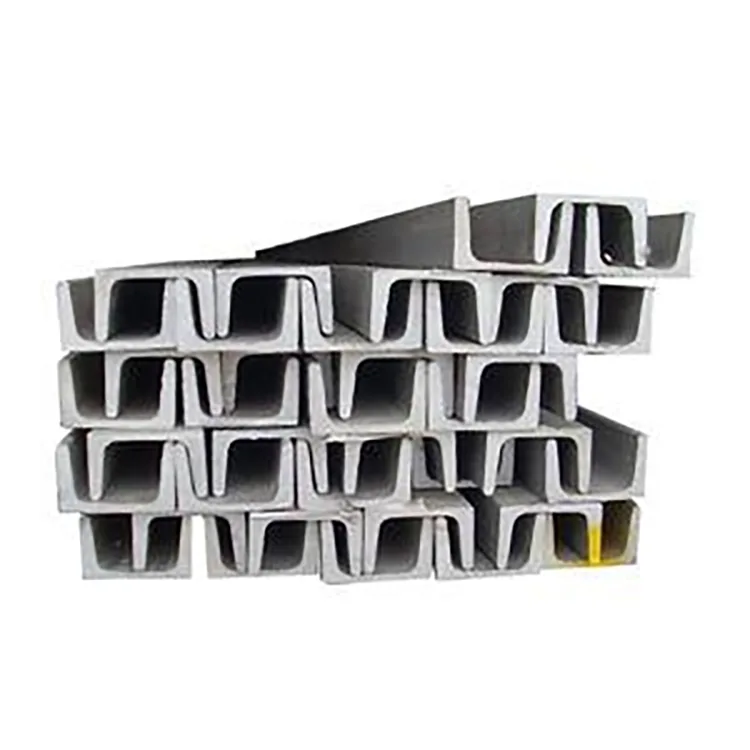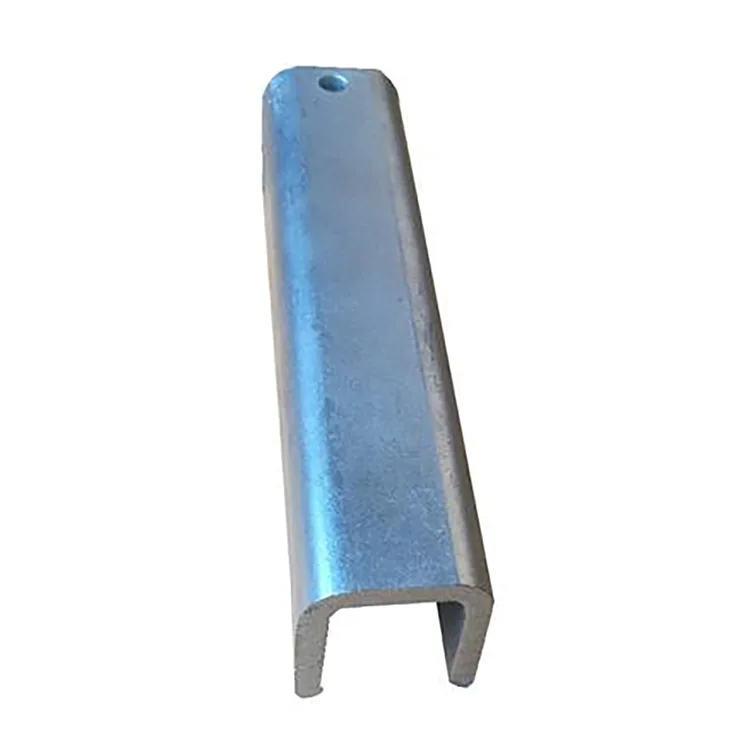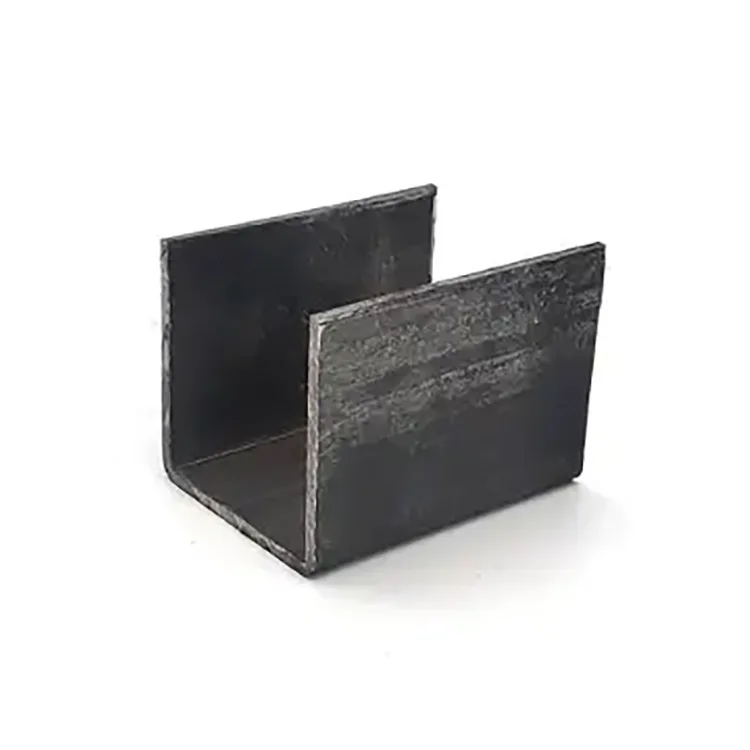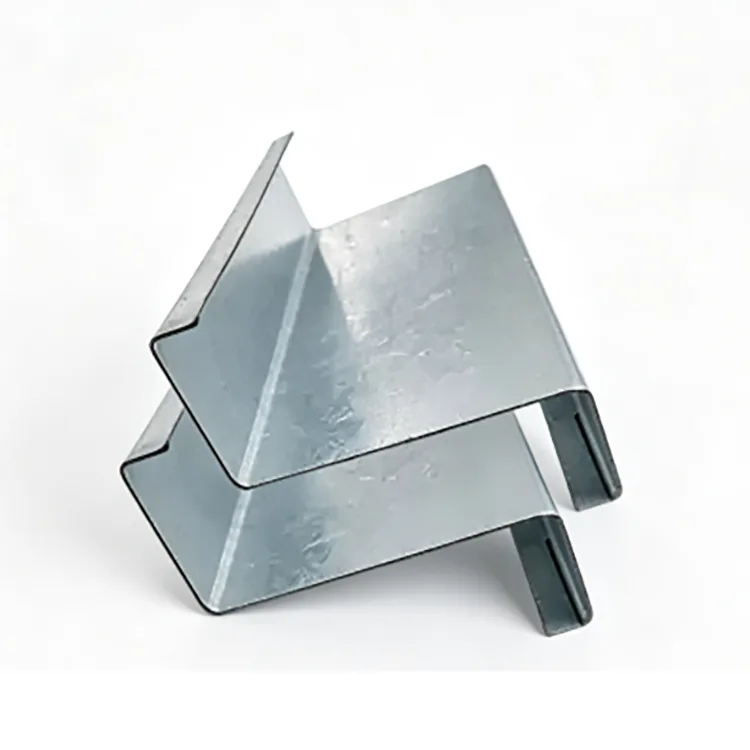
En galvaniserad U-kanal väljs när ett projekt behöver en öppen stålsektion för att fixera, positionera eller stödja komponenter utomhus snarare än ett slutet rör eller ett konventionellt C/Z-rör.
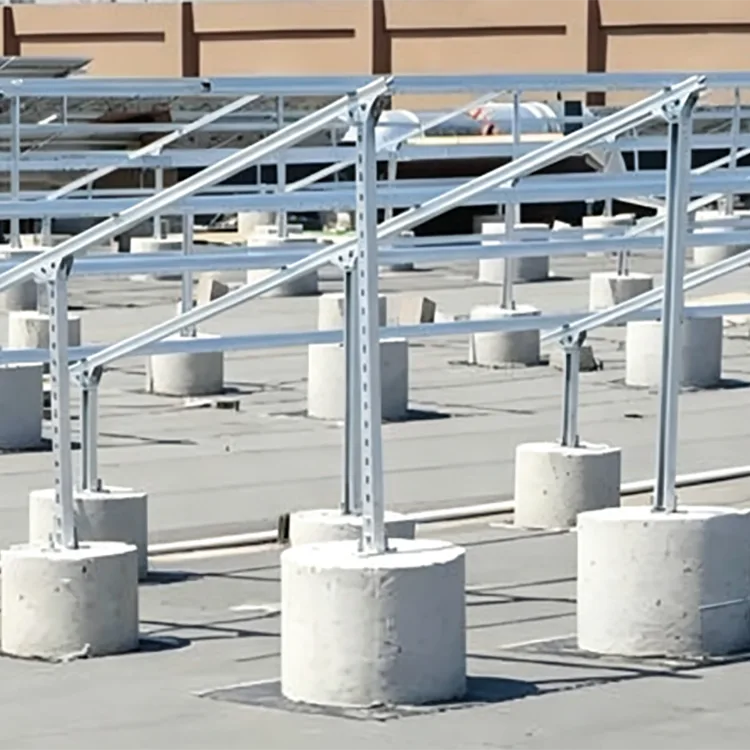
Den U-formade sektionen skapar en kontinuerlig bas och sidoflänsar för bultning, fastspänning och anslutning. Det används vanligtvis för utrustningsbaser, rörstöd, solcellskonstruktioner, utomhusramar, inbäddade stöd och kommunala installationer.
Tillverkningssekvensen är viktig. Stålbandet valsformas först till önskad U-profil, följt av skärning och stansning. Den färdiga sektionen är sedan kemiskt förbehandlad och varmförzinkad. Detta tillvägagångssätt undviker att böja en galvaniserad remsa till den slutliga formen och ger zinkskydd till den formade sektionen, inklusive insidan av U-kanalen.
För utomhusprojekt är den korrekta kombinationen inte bara "tjockare zink = bättre." Sektionsstorlek, stålkvalitet, väggtjocklek, strukturell belastning, exponeringsmiljö och förväntad serviceperiod bör beaktas tillsammans.


Den största fördelen med en U-kanal är dess öppna geometri.
Bottensektionen ger en kontinuerlig bäryta, medan de två sidoflänsarna kan användas för skruvförband, klämmor, fästen och positioneringskomponenter. Detta gör det användbart där installatörer behöver tillgång till anslutningen från den öppna sidan.
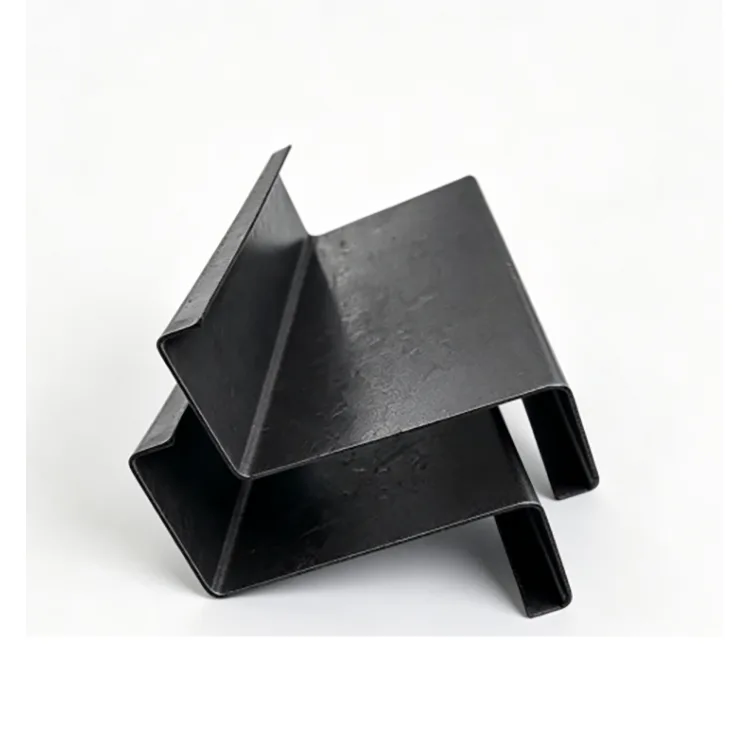
Jämfört med en C-sektion eller Z-sektion är en U-kanal i allmänhet mer bekväm för utrustningsbaser, rörstöd och positioneringsstrukturer. C- och Z-sektioner är vanligare valda enligt deras strukturella beteende som räfflor eller ramelement.
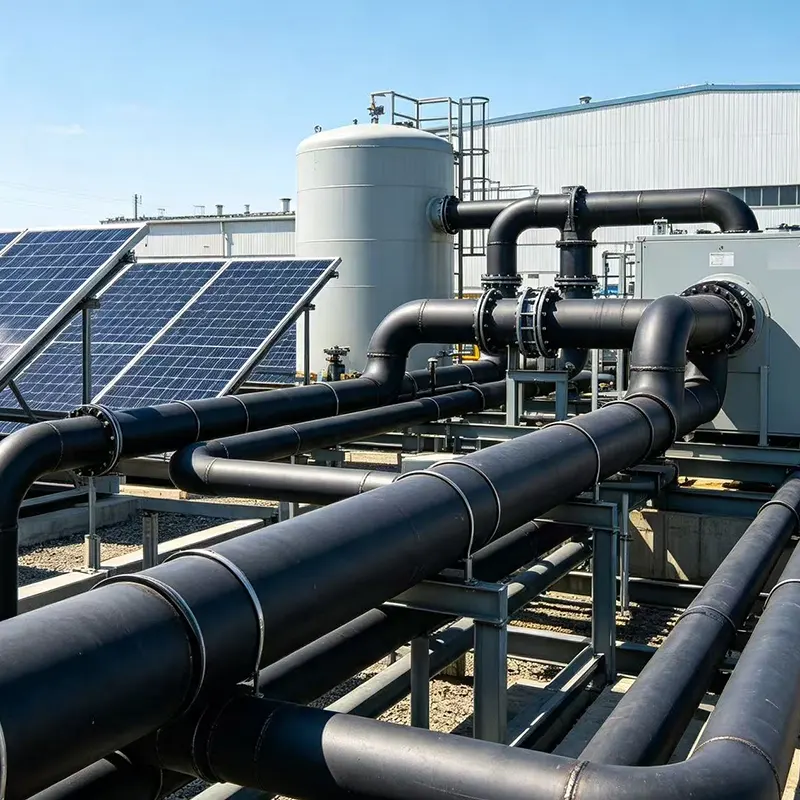
För ett projekt som involverar solcellsutrustning, utomhusrörledningar eller maskinstöd kan U-sektionen därför minska behovet av ytterligare tillverkade konsoler.
|
Punkt |
Specifikation |
|
Produkt |
Galvaniserad U-kanal |
|
Basmaterial |
Q235B, Q355B kallformat stål |
|
Tillverkning |
Rullformning + varmförzinkning |
|
Avsnitt |
U80–U300 |
|
Väggtjocklek |
0,8–3,0 mm |
|
Standard zinkbeläggning |
85 μm+ |
|
Alternativ för medelkorrosion |
120–180 μm |
|
Tillval för kraftig korrosion |
200–275 μm |
|
Yta |
Enhetlig silvergrå galvaniserad finish |
|
Standard |
GB/T 6728-2025; EN ISO 1461 |
|
Bearbetning |
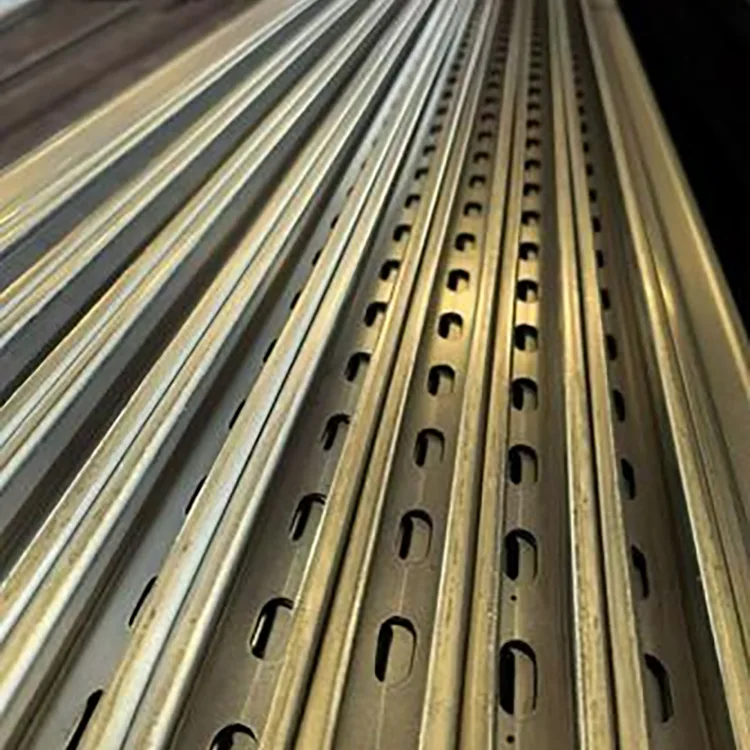
Kapning, stansning, hörnskärning, produktion med fast längd och andra kundanpassade operationer |
|
Anpassning |
Icke-standard sektion, väggtjocklek, längd och hålarrangemang |
För denna typ av produkt bör formning och den mesta tillverkningen slutföras före varmförzinkning.
Produktionsvägen är:
Inspektion av stålband → Avjämning → U-profilvalsning → CNC-skärning → Stansning och hörnbearbetning → Rätning → Avfettning → Betning → Flussning → Torkning → Varmförzinkning → Kylning/passivering → Zinkinspektion → Slutinspektion → Packning
Denna sekvens gör det möjligt för tillverkaren att kontrollera de slutliga U-sektionsdimensionerna före galvanisering.
Det innebär också att hål, hörn och insidan av den formade profilen behandlas som en del av den färdiga sektionen istället för att förlita sig på en beläggning som måste överleva efterföljande formningsoperationer.
Efter galvanisering bör onödig böjning eller kraftig formning undvikas. Om materialet måste svetsas eller skäras på arbetsplatsen, ska det skadade zinkområdet rengöras och repareras med en lämplig zinkrik beläggning.
Zinkbeläggningen bör anpassas till den faktiska korrosionsmiljön.
85 μm+ är lämplig som utgångsspecifikation för vanliga utomhusapplikationer i inre områden där exponeringen är relativt måttlig.
För 120–180 μm kan beläggningen övervägas för fuktiga fabriker, jordbruks- och boskapsanläggningar, installationer vid floden och andra platser med mer ihållande fukt.
För 200–275 μm är den tyngre beläggningen avsedd för projekt med starkare korrosionsexponering, såsom kustområden, hamnar, kemikalieanläggningar och avloppsvattenmiljöer. Det exakta beläggningskravet bör fortfarande bekräftas mot projektets korrosionskategori och tillämplig specifikation.
Ett tjockare zinkskikt kompenserar inte för en underdimensionerad stålsektion. Korrosionsskydd och strukturell utformning bör utvärderas separat.
Stålkvaliteten bör följa den strukturella belastningen snarare än zinkkravet.
Q235B är ett praktiskt val för vanliga utrustningsstöd, utomhuskonsoler, rörstöd, solcellshjälpkonstruktioner och allmänna kommunala applikationer.
Q355B är bättre lämpad för applikationer med högre belastning såsom stora utrustningsbaser, tyngre stödstrukturer, kraftiga vind- eller snöförhållanden och projekt där den strukturella designen kräver högre hållfast stål.
För det medföljande produktsortimentet beskrivs Q355B som att ge cirka 30 % högre lastkapacitet vid samma sektionsstorlek under tillämpliga konstruktionsförhållanden. Detta bör behandlas som en jämförelse mellan projekt och design snarare än som en universell ersättningsregel; den sista delen bör kontrolleras mot den tekniska belastningen.
U80–U300-serien gör att sektionen kan anpassas till olika stödbelastningar.
U80–U120 kan användas för lätta rörstöd, små utrustningsfästen, positioneringskomponenter och sekundära växthusstrukturer.
U140–U200 täcker många vanliga utomhusstödapplikationer, inklusive fotovoltaiska hjälpstrukturer, utrustningsbaser och kommunala installationer.
U220–U300 är mer lämpad för tyngre utrustningsunderlag, större stödkonstruktioner och projekt som kräver större sektionskapacitet.
1,2–1,4 mm: lätta fästen, positioneringselement och icke-primära stödapplikationer
1,5–2,0 mm: vanligt område för utomhusstödkonstruktioner och utrustningsunderlag
2,2–3,0 mm: tyngre belastningar, stora stöd, områden med hög vind/snö och applikationer som kräver större motståndskraft mot deformation
Den slutliga tjockleken ska beräknas utifrån aktuellt spännvidd, anslutningsmetod och applicerad belastning.
Galvaniserade U-sektioner kan användas för utrustningsbaser, fästelement, positioneringsstrukturer och hjälpstöd i utomhusinstallationer för förnybar energi. Om ett projekt har ett 25-årigt designkrav, bör zinkbeläggningen väljas utifrån den faktiska miljöexponeringen snarare än att specificera samma beläggning för varje plats.
Saltspray och ihållande fukt påskyndar korrosion på utsatt stål. U-formade galvaniserade profiler med tyngre beläggning kan användas för utomhusutrustningsstöd, inbäddade baser och fixeringskonstruktioner där sektionsgeometrin är lämplig.
Ventilationssystem, rörledningar, utrustningsstöd och växthusstrukturer kan utsättas för hög luftfuktighet och ammoniakhaltiga atmosfärer. Galvaniserat stål ger bättre korrosionsskydd än oskyddat svart stål under dessa förhållanden.
Utrustningsstöd, rörfixeringskonstruktioner och utomhusramar kan dra nytta av varmförzinkning där miljön är kompatibel med zinkbelagt stål. För mycket aggressiv kemikalieexponering bör det kompletta korrosionsskyddssystemet specificeras enligt det kemiska mediet.
Tillämpningar inkluderar skyddsräcksbaser, belysningsrelaterade stöd, fixeringskonstruktioner för trafikutrustning, landskapsramar och andra utomhusstålkomponenter.
Den kan användas för exponerade rörledningar, utrustningsstöd, externa fixeringsstrukturer och verktygsstöd runt industrianläggningar.
För ett utomhusprojekt för utrustningsstöd cirka 2 km från kusten valdes Q355B zinkbelagd U-profil med en 220 μm zinkbeläggning för utrustningsstöd och inbäddade baser. Den tyngre beläggningen specificerades på grund av saltsprutexponeringen, medan det högrehållfasta stålet användes för strukturella belastningskrav. U-profilen förenklade även utrustningens positionering och skruvförband.
En storskalig gris- och fjäderfäanläggning krävde korrosionsbeständiga stödelement för utrustning och rörledningar i en miljö med hög luftfuktighet med ammoniakexponering. Q235B galvaniserade U-sektioner användes för bärande strukturer och fästelement. Den öppna profilen möjliggjorde bekväm installation och justering samtidigt som den galvaniserade ytan minskade behovet av upprepad korrosionsbehandling.
En U-kanal ska inte automatiskt ersätta varannan stålsektion.
För taklister kan C- eller Z-sektioner ge en mer lämplig strukturell konfiguration.
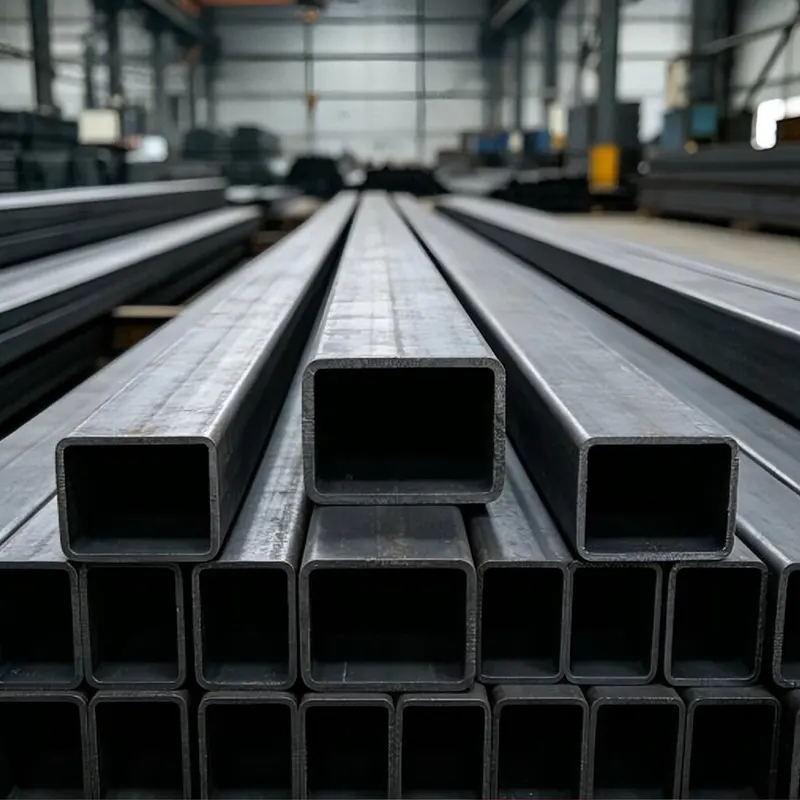
För slutna konstruktionselement där vridmotstånd, innesluten geometri eller utseende är viktigt, kan kvadratiska eller rektangulära ihåliga sektioner vara att föredra.
För torra inomhusapplikationer kan obelagd kallformad U-kanal vara mer ekonomisk om korrosionsskydd inte krävs.
För mycket aggressiva kemiska miljöer kan det hända att varmförzinkning inte ger det skydd som krävs. Det kemiska mediet, koncentrationen, temperaturen och exponeringstiden bör ses över innan materialvalet.
Den grundläggande U-profilens geometri kan förbli densamma, men applikationsförhållandena är olika.
|
Faktor |
Svart U-kanal |
Galvaniserad U-kanal |
|
Yta |
Obestruket stål |
Varmzinkbeläggning |
|
Torr användning inomhus |
Lämplig |
Vanligtvis onödigt |
|
Exponering utomhus |
Kräver ytterligare beläggning/underhåll |
Bättre lämpad |
|
Fuktig miljö |
Högre korrosionsrisk |
Förbättrat korrosionsskydd |
|
Kustnära användning |
Kräver ett lämpligt korrosionssystem |
Tung zinkbeläggning kan specificeras |
|
Initial kostnad |
Lägre |
Högre |
|
Underhåll |
Kan kräva ommålning |
Lägre rutinmässig beläggningsunderhåll |
Inspektionen bör omfatta både stålsektionen och galvaniseringskvaliteten.
Före galvanisering kontrolleras U-profilen för sektionsmått, rakhet, vridning, hålposition och skärnoggrannhet. Detta är viktigt eftersom zinkbeläggningen inte korrigerar dimensionsproblem som skapas under valsformning.
Efter galvanisering kontrollerar inspektörerna ytan för kala områden, överdriven zinkuppbyggnad, flagning, sprickor och andra synliga defekter. Zinkbeläggningens tjocklek kan mätas enligt överenskommen kontrollmetod.
För projektorder kan materialcertifikat, måttbesiktningsprotokoll, zinkbeläggningsbesiktningsresultat och annan kvalitetsdokumentation tillhandahållas enligt köparens krav.
U-kanalen kan levereras som standard rak sektion eller bearbetas före galvanisering.
Typiska kundanpassade operationer inkluderar kapning med fast längd, stansning, hörnskärning, hålpositionering och icke-standardiserad sektionsproduktion. Att slutföra dessa operationer före galvanisering hjälper till att hålla de behandlade områdena skyddade av den slutliga zinkbeläggningen.
För större projekt bör köpare tillhandahålla sektionsritningen tillsammans med hålmönster, erforderlig längd, stålkvalitet, väggtjocklek och korrosionsmiljö. Detta gör att tillverkaren kan citera den färdiga specifikationen snarare än bara den råa U-sektionen.
Innan du gör en beställning, bekräfta dessa punkter:
1.U sektionsstorlek: U80–U300 eller en projektspecifik dimension.
2. Stålkvalitet: Q235B eller Q355B.
3. Väggtjocklek: baserat på strukturell belastning och spännvidd.
4.Zinkbeläggning: 85 μm+, 120–180 μm eller 200–275 μm beroende på exponering.
5. Hålmönster: diameter, avstånd och position om förstansning krävs.
6.Längd: standard eller projektspecifik fast längd.
7. Tillämplig standard: aktuell projektspecifikation och erforderlig galvaniseringsstandard.
8.Kontrolldokument: materialcertifikat, måttbesiktning och zinkbeläggningsrapport vid behov.
Denna information räcker för att undvika det vanligaste köpmisstaget: att jämföra galvaniserade U-sektioner endast efter pris per ton samtidigt som man ignorerar stålkvalitet, väggtjocklek och zinkbeläggning.
Ja. Produkten formas först och sedan varmförzinkas, så den U-formade sektionen galvaniseras som en färdig profil. Den faktiska beläggningens täckning bör verifieras enligt överenskomna inspektionskrav.
Den undviker att mekaniskt forma en färdig zinkbeläggning till den slutliga U-formen. Kapning, stansning och större formningsoperationer kan utföras före galvanisering, följt av den sista korrosionsskyddsbehandlingen.
Zinkbeläggningen runt en svets påverkas av svetsvärme. Efter svetsning ska området rengöras och repareras med en lämplig zinkrik beläggning.
Den kan användas där sektionen och korrosionssystemet uppfyller projektkraven. För kustnära eller mycket korrosiva platser bör tyngre zinkbeläggning och eventuellt ett ytterligare skyddssystem övervägas.
Ingen av betygen är allmänt sett bättre. Q235B är lämplig för många normalbelastade strukturer, medan Q355B väljs när högre strukturell hållfasthet krävs. Betyget ska följa den tekniska beräkningen.
U-kanal används vanligtvis för baser, fixering, positionering och stödstrukturer där dess öppna profil är bekväm för anslutningar. C-kanal används oftare som en strukturell inramning eller sektion. Rätt val beror på lastväg och anslutningsdesign.
Ja. Icke-standardiserade sektionsmått, väggtjocklekar, längder och hålmönster kan diskuteras utifrån ritningar och projektkrav.
Ja, förutsatt att zinkbeläggningen och strukturspecifikationen väljs för den faktiska korrosionsmiljön. För stark saltsprutexponering kan en tyngre beläggning som 200–275 μm övervägas tillsammans med projektets korrosionsskyddskrav.
Adress
Sekundär artärväg nr. 2-1, expansionsområde i Daqiuzhuang industrizon, Jinghai-distriktet, Tianjin, Kina
Tel
E-post