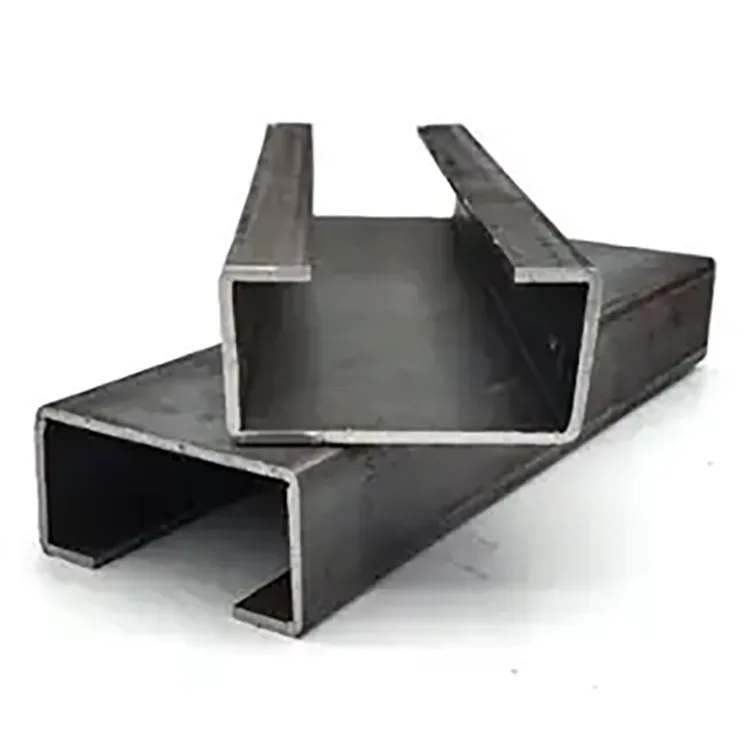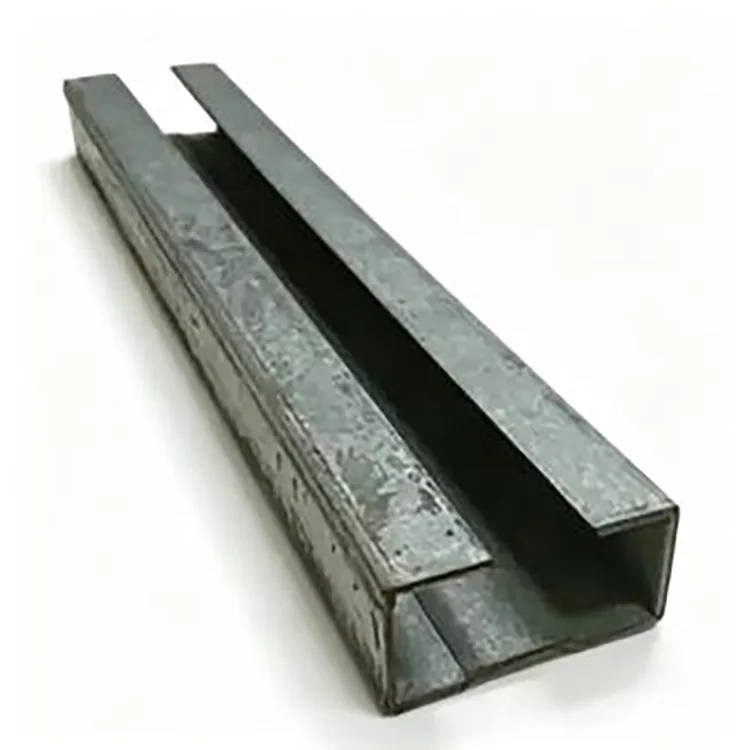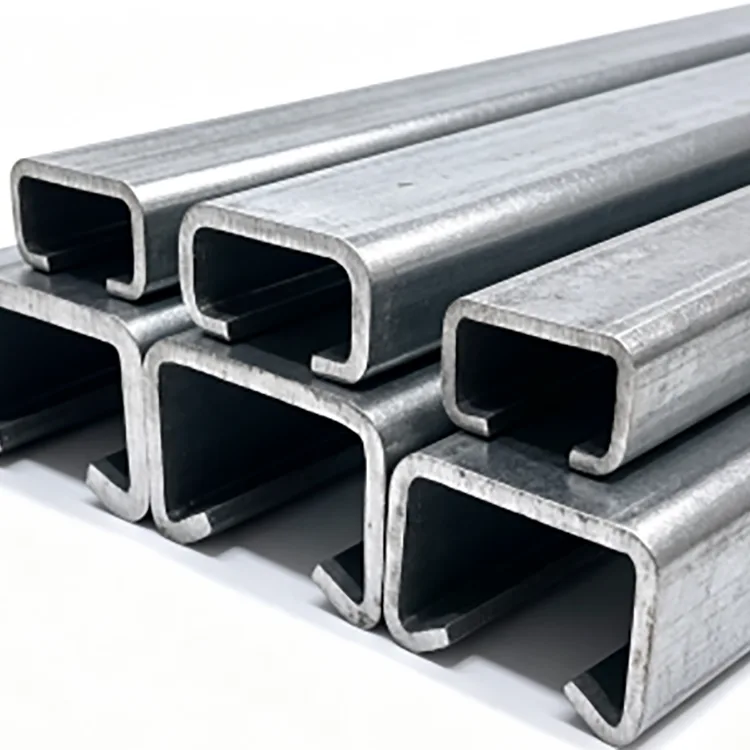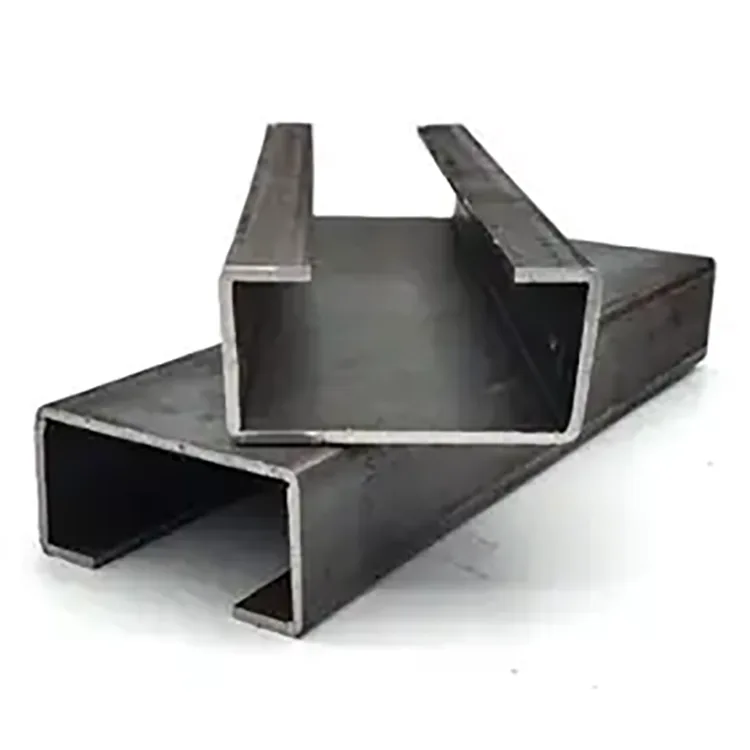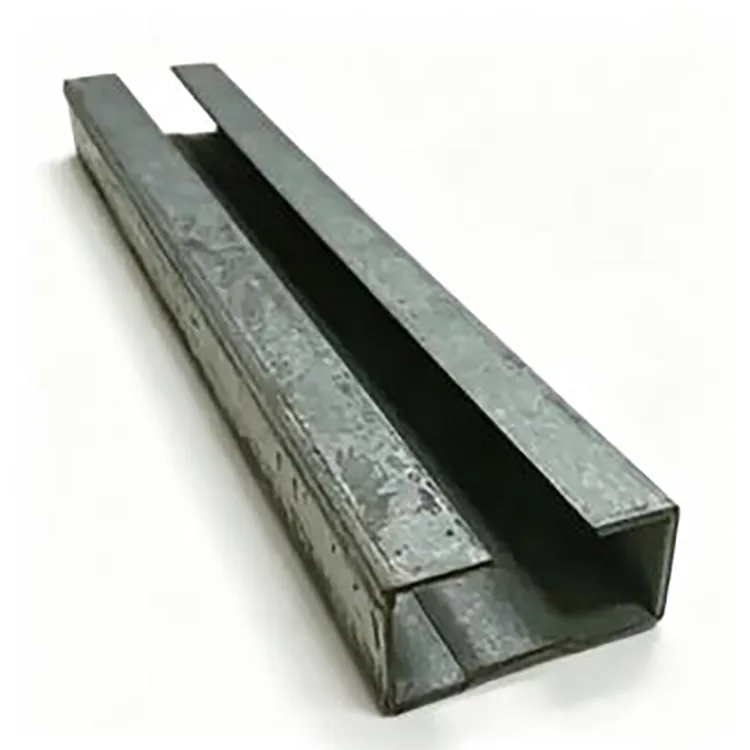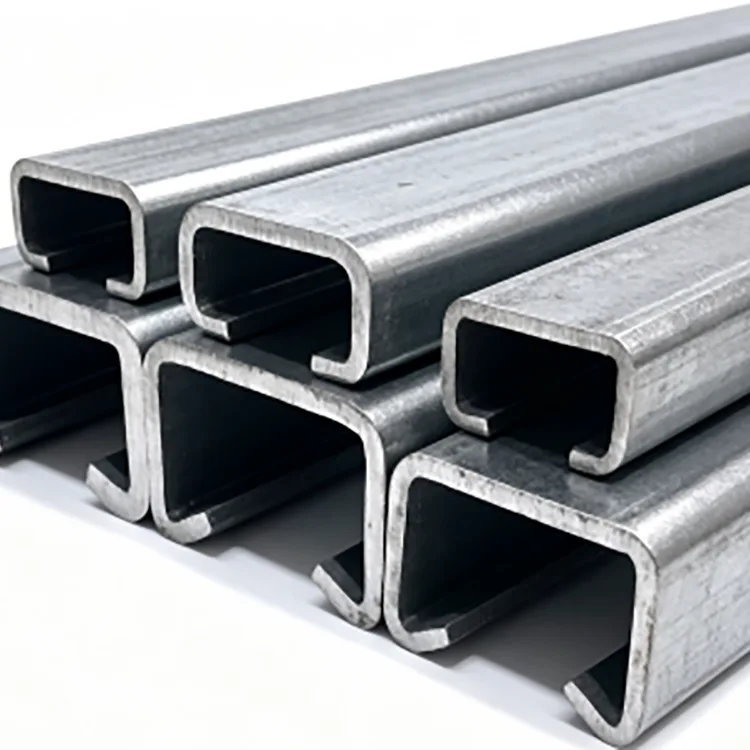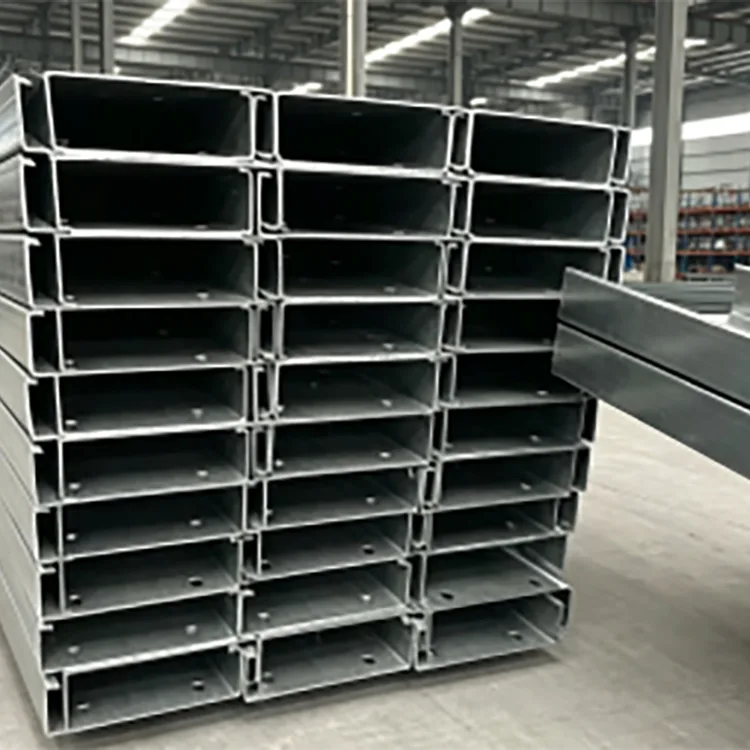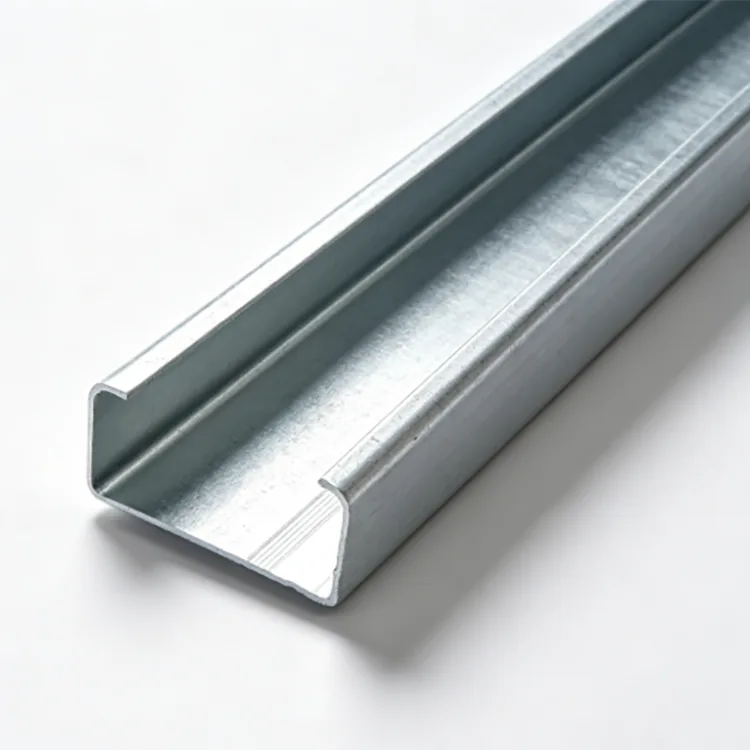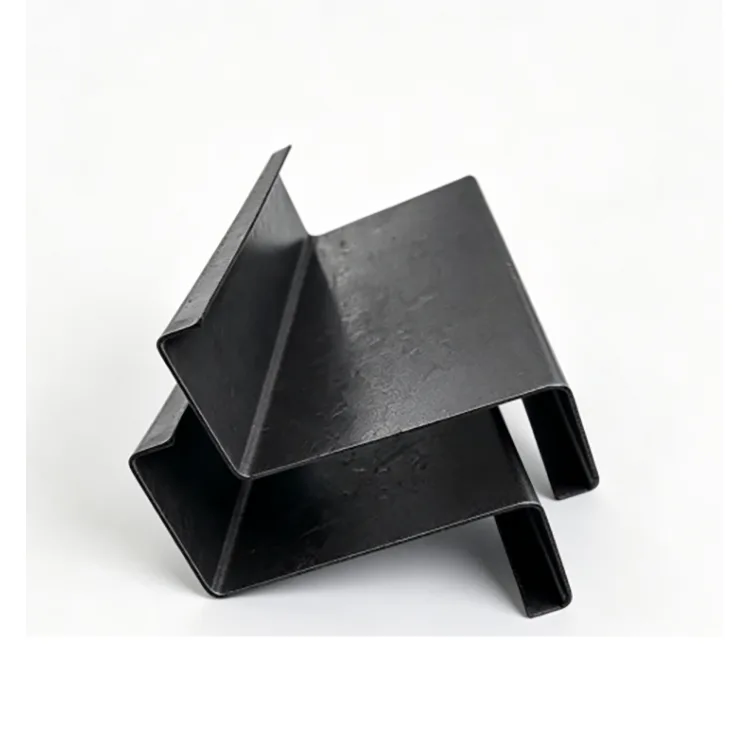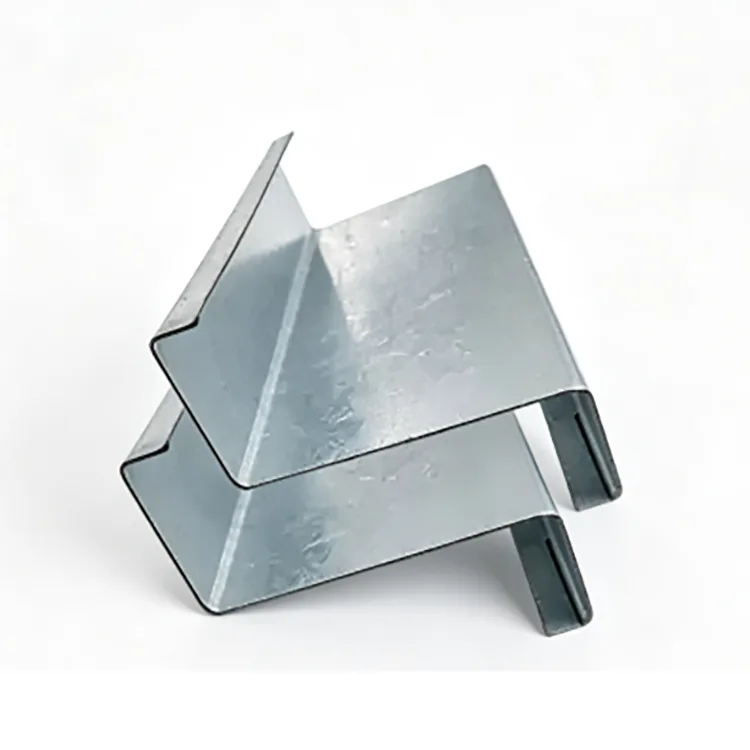
Cold-Formed C Section Steel är designad för stålkonstruktioner där hög hållfasthet i förhållande till vikt, konsekventa dimensioner och snabb installation är viktigare än att använda tunga varmvalsade sektioner.
Profilen tillverkas genom att kontinuerligt mata stålband genom en serie formvalsar. Stålet böjs gradvis till en C-formad sektion utan högtemperaturvarmvalsning. Eftersom formningsprocessen kan styra sektionens geometri och längd kontinuerligt, är den färdiga delen lämplig för projekt som kräver upprepade sektioner, fasta längder, förstansade hål och snabb bultmontering.
Q235B och Q355B är tillgängliga enligt strukturella krav. Vanliga sektioner sträcker sig från C80 till C300, med väggtjocklekar från 0,8 mm till 3,0 mm.


|
Punkt |
Specifikation |
|
Produkt |
Kallformat C-sektionsstål |
|
Material |
Q235B, Q355B |
|
Avsnitt |
C80, C100, C120, C140, C160, C180, C200, C220, C250, C300 |
|
Väggtjocklek |
0,8–3,0 mm |
|
Standardlängd |
6 m, 9 m, 12 m |
|
Anpassad längd |
Kapning med fast längd tillgänglig |
|
Tillverkningsprocess |
Kallvalsformning, utjämning, stansning och skärning |
|
Yta |
Svart stål/betat stål, obestruket |
|
Standard |
GB/T 6728-2017 |
|
Bearbetning |
Stansning, skärning, hörnskärning, anpassade mått |
|
Ansökan |
Stålar, väggramar, mezzaniner, skiljeväggar, utrustningsstöd och lätta stålkonstruktioner |
Produktionsprocessen skiljer sig från att tillverka en konventionell varmvalsad kanal.
Ett stålband börjar som ett plant material. Den passerar genom flera formningsstationer, där varje valssats introducerar en kontrollerad mängd deformation tills den slutliga C-sektionen nås.
Denna gradvisa formningsprocess tillåter tillverkaren att kontrollera:
Sektionsdjup
Flänsbredd
Läppgeometri vid behov
Väggtjocklek
Övergripande rakhet
Hålposition
Fast längd
För upprepade konstruktionselement kan denna dimensionella konsistens vara mer värdefull än att bara välja en tyngre stålsektion.
Den slutliga strukturella prestandan bör dock alltid kontrolleras mot de faktiska sektionsdimensionerna, materialkvaliteten, spännvidden, stödförhållandena, anslutningsmetod, laster och tillämplig designkod.
Q235B eller Q355B stålband väljs enligt önskad sektion och konstruktionsapplikation.
Inkommande material kontrolleras för tjocklek, yttillstånd och materialinformation innan det går in i formningslinjen.
Spolen lindas upp och nivelleras för att avlägsna oönskad deformation. Stabil bandmatning är viktig eftersom variation i detta skede senare kan påverka sektionens rakhet och hålpositionering.
Den utjämnade remsan passerar genom flera rullstationer.
Istället för att böja materialet till den slutliga C-formen i en operation formas sektionen gradvis. Detta minskar plötslig deformation och gör att sektionsdimensionerna och flänsgeometrin kan kontrolleras under hela produktionen.
Om projektet kräver bulthål, servicehål eller upprepade monteringshål, kan stansning integreras i produktionslinjen.
Hålavstånd och placering bör bekräftas från kundens ritningar före produktion, särskilt när sektionerna ska monteras direkt på plats.
Efter formning och stansning dimensioneras sektionen och kontrolleras för rakhet.
Detta steg hjälper till att kontrollera vridning, flänsavvikelse och dimensionsvariationer som annars skulle kunna göra rammonteringen svårare.
Den kontinuerliga sektionen kapas enligt angiven längd.
Standardutbudet inkluderar 6 m, 9 m och 12 m längder, medan kapning med fast längd kan ordnas inom det skräddarsydda området.
Färdiga C-sektioner kontrolleras före buntning.
Inspektionen fokuserar på sektionsdimensioner, väggtjocklek, rakhet, hålposition i förekommande fall, skärlängd, yttillstånd och satskonsistens.
Kallformning gör att stålbandet kan formas till en effektiv öppen sektion. När den strukturella designen tillåter en tunnväggig del kan detta minska mängden stål som krävs jämfört med en tyngre konventionell sektion.
Den faktiska viktbesparingen bör beräknas från den valda C-sektionen, väggtjocklek, spann, belastning och designkrav snarare än att anta en fast procentsats för varje projekt.
Kontinuerlig valsformning ger repeterbara sektionsdimensioner över långa produktionsserier.
För projekt som använder hundratals eller tusentals upprepade räfflor eller inramningselement, kan konsekventa dimensioner förenkla tillverkningen och minska behovet av platskorrigering.
Färdigskurna längder och förstansade hål kan levereras för bultmontering.
Detta är särskilt användbart för lätta stålkonstruktioner där installationssekvensen beror på exakta hålpositioner och repeterbara elementlängder.
C80 till C300 sektioner täcker en rad lätta strukturella krav och inramningskrav.
Väggtjocklek kan också väljas från 0,8–3,0 mm beroende på önskad sektionskapacitet och designförhållanden.
Den obelagda stålytan kan förberedas för målning, pulverlackering, galvanisering eller andra specificerade korrosionsskyddsprocesser.

Att välja en C-sektion bör börja med det strukturella kravet snarare än att bara välja den största tillgängliga profilen.
|
Sektionsräckvidd |
Typisk användning |
Huvudsaklig hänsyn |
|
C80–C100 |
Lätt inramning, skiljeväggar, inomhusstöd |
Lämplig för relativt lätta belastningar och kortare spännvidder |
|
C120–C160 |
Trälister, vägginramning, utrustningsstöd |
Gemensamt sortiment för lätt stålkonstruktion |
|
C180–C220 |
Tyngre räfflor, sekundära mezzaninelement, industriell inramning |
Kräver belastnings- och spanverifiering |
|
C250–C300 |
Tyngre strukturella ramar och stödapplikationer |
Sektionskapacitet, lokal knäckning och anslutningsdesign bör kontrolleras |
Det faktiska urvalet bör bekräftas genom strukturell beräkning. För tunnväggiga sektioner kan lokal buckling, distorsion buckling, lateral fixering och anslutningsdetaljer påverka den användbara kapaciteten.
|
Material |
Typiskt urval |
Hänsyn |
|
Q235B |
Inomhusramar, räfflor, skiljeväggar, utrustningsstöd, lätta strukturer |
Suitable where the design strength requirement is within the capability of the grade |
|
Q355B |
Inramning med högre belastning, tyngre räfflor, utrustningsbaser och strukturella delar |
Högre hållfasthetsgrad där strukturella beräkningar kräver ökad materialhållfasthet |
Att använda Q355B betyder inte automatiskt att en tunnare sektion kan ersätta en tjockare Q235B-sektion. Den fullständiga sektionsdesignen måste kontrolleras med avseende på styrka, stabilitet, buckling, anslutningar och användbarhet.
Standard kallformad C-sektionsstål levereras utan en skyddande zinkbeläggning.
Detta gör det ekonomiskt för:
Torra verkstäder inomhus
Slutna lager
Mezzaniner inomhus
Invändiga skiljeväggar
Utrustningsramar
Tillfälliga inomhuskonstruktioner
Projekt som får egen färg eller skyddsbeläggning
Det bör inte väljas som obehandlat svart stål för långvarig exponering för regn, kondens, kustnära saltspray, nedgrävda förhållanden eller frätande kemikalier.
För utomhusbruk eller fuktiga applikationer bör galvaniserade C-sektioner eller annat specificerat korrosionsskyddssystem övervägas.
C-sektioner kan användas som tak- och väggsektioner i lätta stålbyggnader. Sektionsstorlek och tjocklek bör väljas efter spännvidd, belastning, avstånd, vindförhållanden och anslutningsdesign.
Den relativt låga egenvikten hos kallformade sektioner kan vara användbar för inomhusmezzanin- och plattformssystem där den befintliga byggnaden har begränsningar för ytterligare egenlast.
C-sektioner är lämpliga för inramning av innerväggar, takstödsystem, skiljeväggar och andra lätta ramar.
Sektionerna kan tillverkas till utrustningsstöd, kabel- och rörstödramar, maskinkonstruktioner och industrifästen.
C sections can be used for racks, workstations, light platforms, and other industrial structures when the selected section has been verified for the required loads.
Olika projekt kräver ofta olika hålmönster och balklängder. Istället för att kapa varje sektion på plats kan produktionslinjen förbereda medlemmarna enligt de godkända tillverkningsritningarna.
Tillgängliga alternativ inkluderar:
Anpassade sektionsmått
Anpassad väggtjocklek
3–12 m fasta längder
Förstansade hål
Hålmönster enligt ritningar
Klipp till längd produktion
Hörnskärning
Särskild slutbearbetning
Ytbehandlingsarrangemang
För skräddarsydd produktion bör köpare tillhandahålla sektionsritning, materialkvalitet, väggtjocklek, längd, håldiameter och avstånd, kvantitet och erforderlig ytbehandling.
För kallformade sektioner är den slutliga sektionsgeometrin nära relaterad till tillståndet hos det inkommande stålbandet och stabiliteten i valsformningsprocessen.
Kvalitetskontroller täcker därför hela produktionsvägen.
Materialinspektion: Q235B eller Q355B materialinformation och inkommande bands skick kontrolleras före produktion.
Tjocklekskontroll: Den faktiska remstjockleken övervakas för att säkerställa att den färdiga sektionen uppfyller det specificerade väggtjocklekskravet.
Sektionsinspektion: Sektionsdjup, flänsdimensioner och andra kritiska mått kontrolleras efter formningen.
Inspektion av rakhet: Färdiga element kontrolleras för böjning, vridning och deformation.
Hålinspektion: För förstansade produkter kontrolleras håldiameter, avstånd och position mot produktionsritningen.
Längdkontroll: Klipplängder kontrolleras före buntning.
Batchkonsistens: Prover från olika produktionsstadier jämförs för att identifiera dimensionell drift under långa produktionskörningar.
Detta tillvägagångssätt är särskilt viktigt för stora beställningar eftersom en liten dimensionsavvikelse som upprepas över hundratals medlemmar kan skapa betydande installationsproblem på plats.
Rongheng Intelligent Manufacturing (Tianjin) Import & Export Co., Ltd. tillhandahåller stålprodukter genom en internationell försäljningsplattform med stöd av Tianjin Gefu Steel.
Beläget i Daqiuzhuang Industrial Zone, Tianjin, arbetar företaget med stålproduktions- och bearbetningsresurser som täcker stålrör, ihåliga sektioner, stålprofiler, galvaniserade produkter och fotovoltaiska monteringssystem.
För ingenjörsupphandling kan utbudssidan stödja:
Bulkbeställningar av stål
Produktion med fast längd
Förstansade C-sektioner
Anpassade mått
OEM/ODM-krav
Tredjepartsbesiktning enligt projektkrav
Containersändning
Standard MOQ är en 20 fots container, cirka 20–25 ton. Standard ledtid är vanligtvis 15–25 dagar beroende på specifikation, kvantitet, bearbetning och anpassningskrav.
För en offert är den mest användbara informationen C-sektionens storlek, väggtjocklek, materialkvalitet, längd, hålmönster, kvantitet, ytbehandling, destination och tillämplig standard.
Ja, kallformade C-sektioner används ofta som strukturella och sekundära inramningselement. Styrkan kan dock inte bedömas enbart utifrån formningsprocessen. Sektionsstorlek, väggtjocklek, stålkvalitet, spännvidd, belastning, stag, anslutningsmetod och knäckningsbeteende måste alla beaktas.
Det kan bli betydligt lättare när en effektivt utformad tunnväggig C-sektion kan uppfylla den erforderliga strukturella kapaciteten. Den faktiska viktskillnaden beror på de valda sektionerna och den tekniska designen.
Tunnväggiga sektioner kräver korrekt design och fasthållning. Lokal buckling, distorsion, sidostabilitet och anslutningsdetaljer bör kontrolleras snarare än att anta att en tunnare sektion kommer att fungera som en tung varmvalsad kanal.
Ja. Automatisk stansning kan ordnas för upprepade bulthål eller andra öppningar. Håldiameter, avstånd, kantavstånd och mönster bör bekräftas från tillverkningsritningen före produktion.
Obehandlat svart stål rekommenderas inte för långtidsexponering utomhus. Regn, kondens, saltstänk och annan fukt kan påskynda korrosion. Galvaniserade eller målade C-sektioner är lämpligare där korrosionsskydd krävs.
I en torr, välventilerad inomhusmiljö är det kanske inte alltid nödvändigt med ytterligare korrosionsskydd. Om fukt, kondens, kemiska ångor eller andra korrosiva förhållanden förekommer, bör en lämplig skyddsbeläggning övervägas.
Q355B har en högre specificerad sträckgräns än Q235B och kan väljas när konstruktionen kräver större materialhållfasthet. Det betyder inte automatiskt att varje Q355B-sektion kan göras tunnare; den fullständiga strukturella designen måste fortfarande kontrolleras.
Vanliga längder är 6 m, 9 m och 12 m. Kapning med fast längd kan också ordnas enligt projektkrav.
Ja. Anpassade sektionsdimensioner, väggtjocklekar, längder, hålmönster och andra bearbetningskrav kan diskuteras enligt ritningar och produktionsmöjlighet.
Ange C-sektionsdimensioner, väggtjocklek, materialkvalitet, erforderlig längd, kvantitet, hålmönster om tillämpligt, ytbehandling och leveranskrav. En sektionsritning rekommenderas för icke-standardiserade produkter.
Adress
Sekundär artärväg nr. 2-1, expansionsområde i Daqiuzhuang industrizon, Jinghai-distriktet, Tianjin, Kina
Tel
E-post