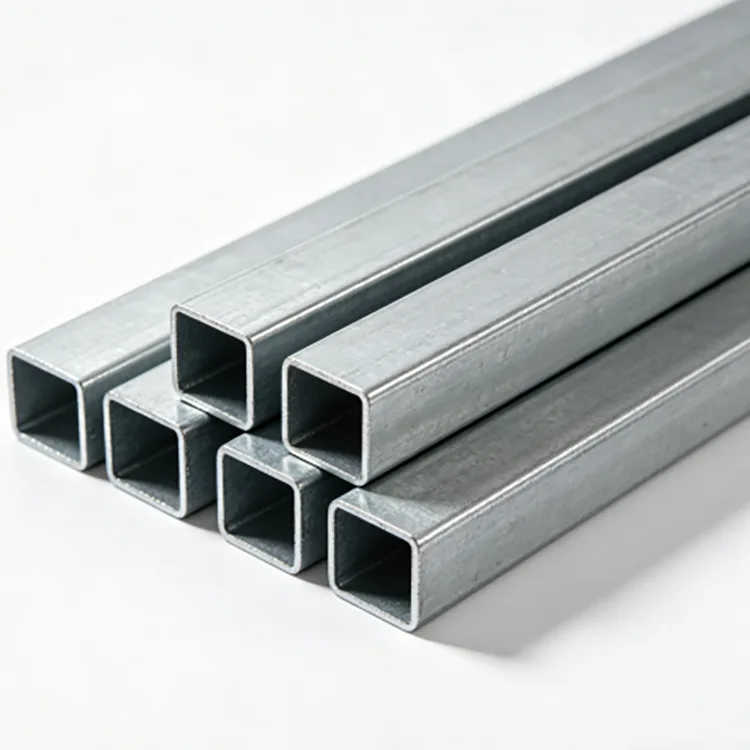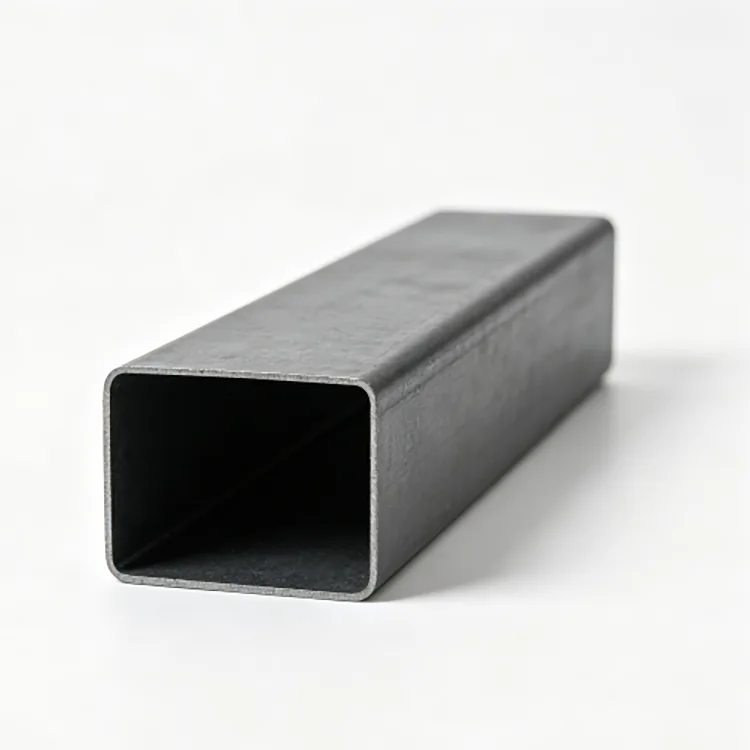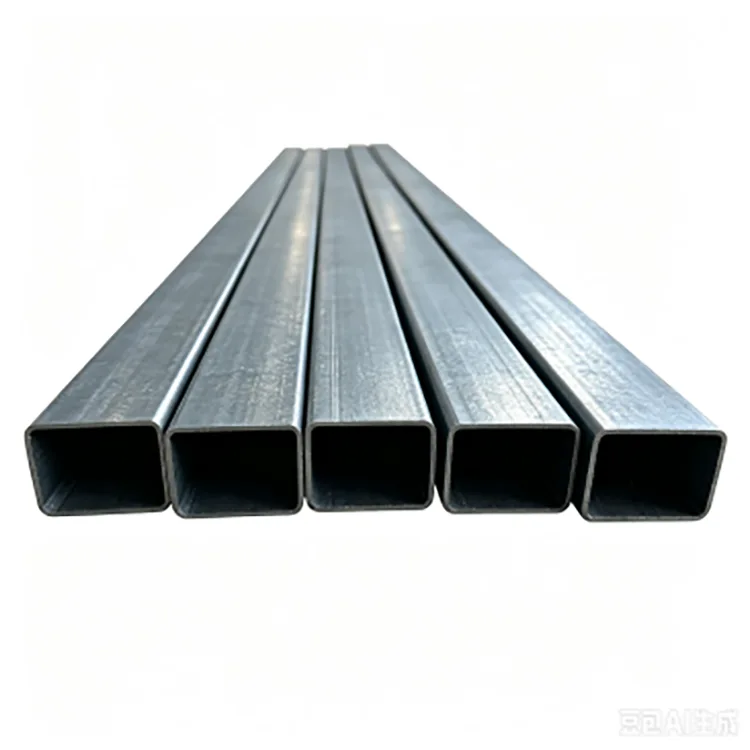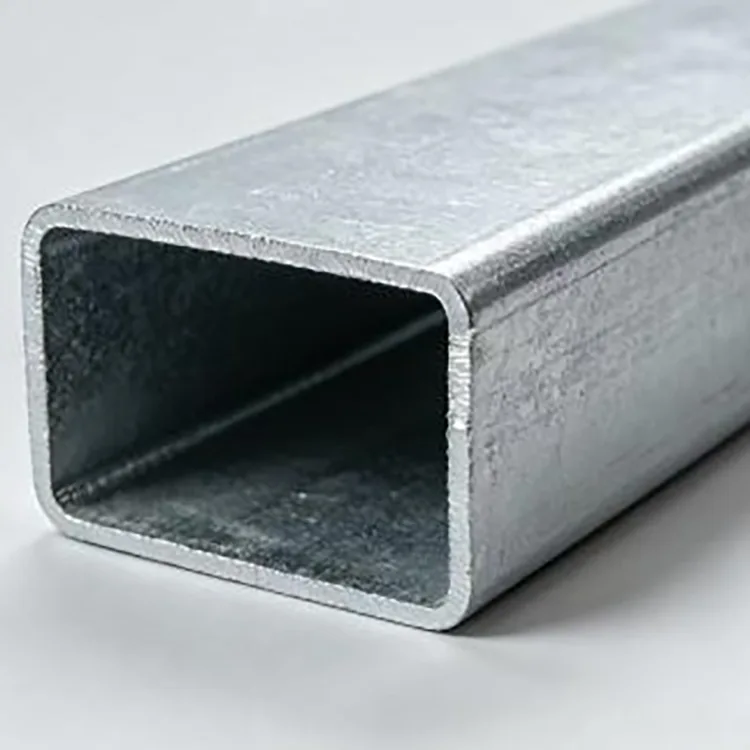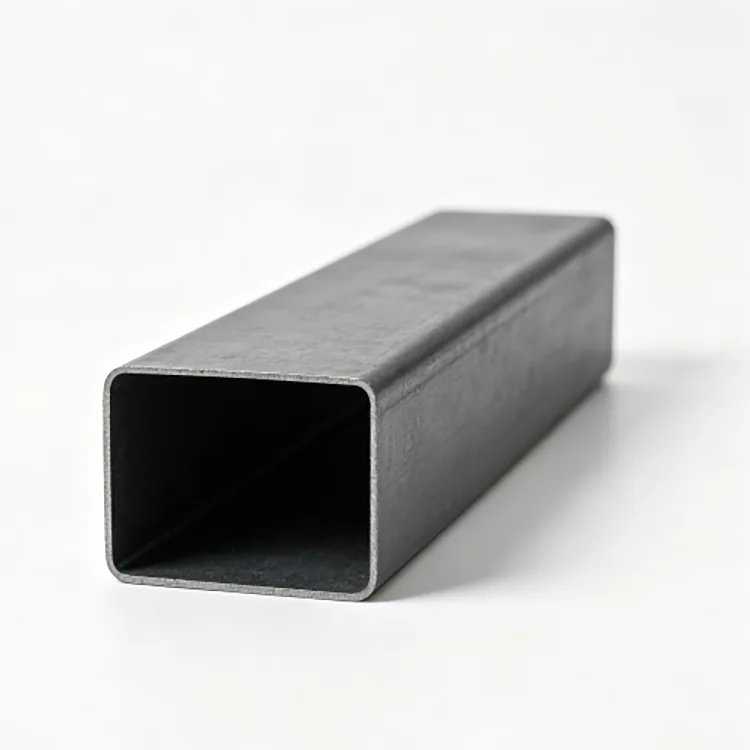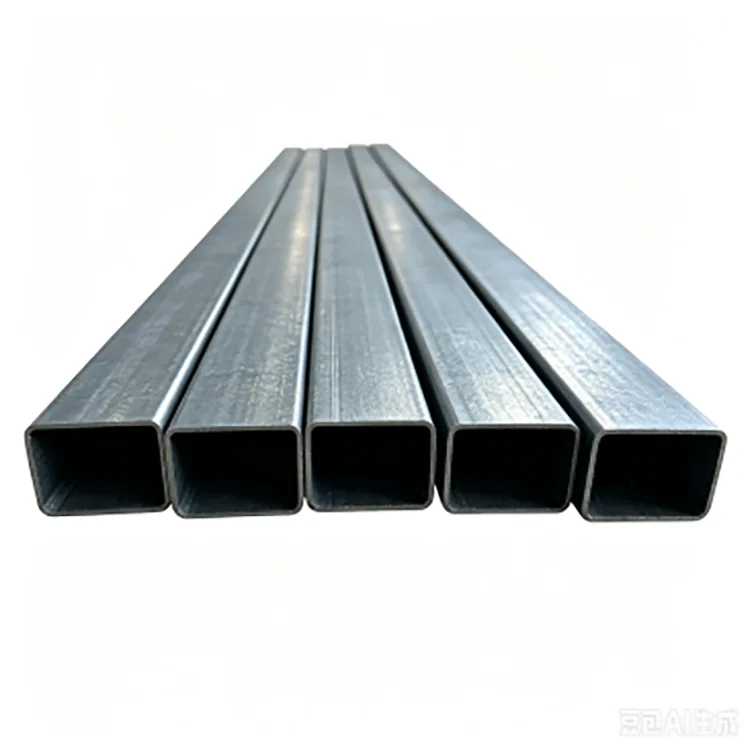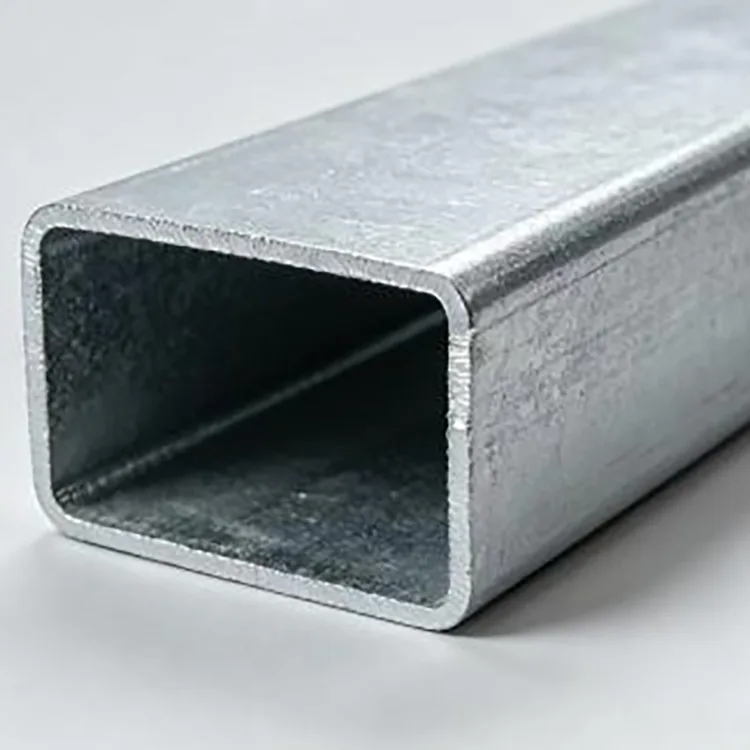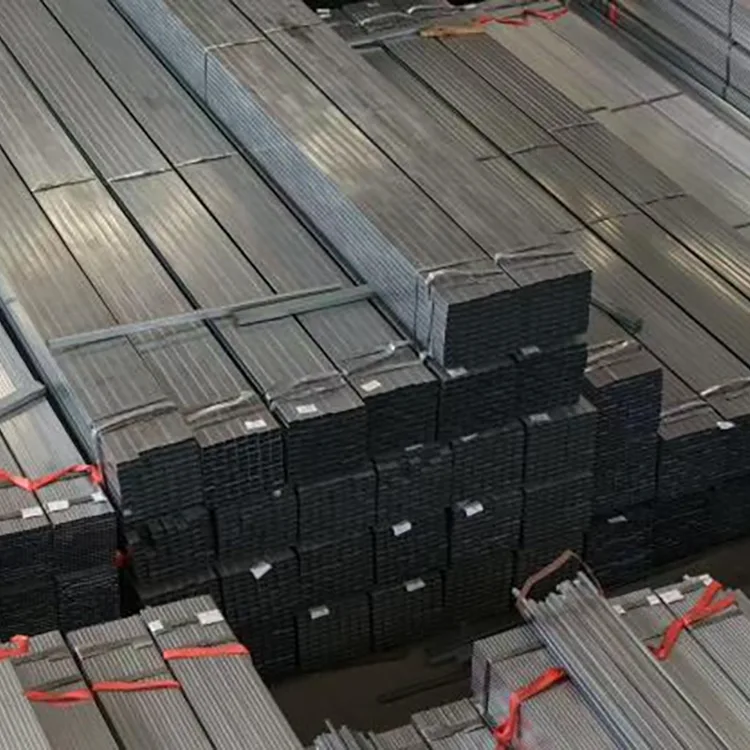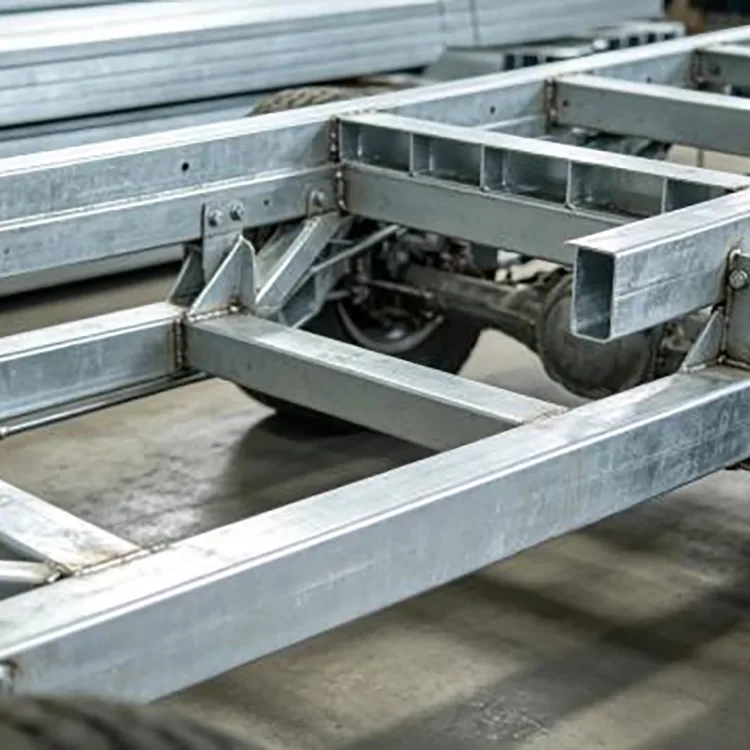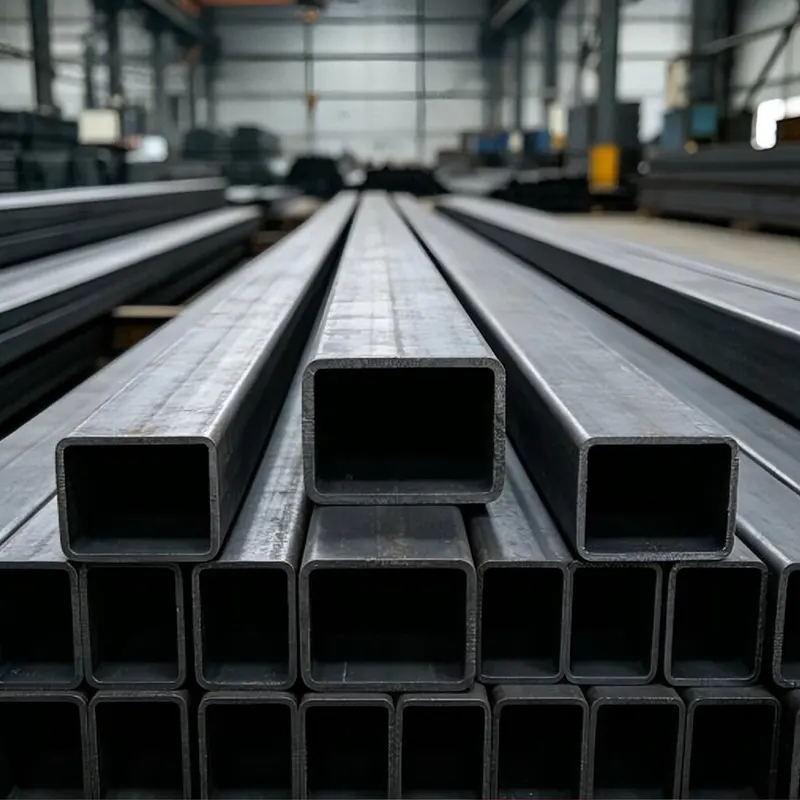
Varmförzinkat rektangulärt stålrör är en svetsad rektangulär ihålig sektion tillverkad av Q235B, Q355B eller andra specificerade kolstålkvaliteter. Stålbandet kallformas till en rektangulär profil, högfrekvenssvetsas, dimensioneras och kapas innan det färdiga röret genomgår ytbehandling och varmförzinkning.
Den rektangulära sektionen är användbar när lasten eller installationsutrymmet är mer riktat än ett fyrkantsrör tillåter. Det ger en bredare yta för konsoler, paneler och anslutningar samtidigt som den håller sektionen relativt effektiv i vikt. För utomhuskonstruktioner ger zinkbeläggningen ytterligare skydd mot fukt och atmosfärisk korrosion, vilket gör röret lämpligt för applikationer där obelagt svart stål kräver regelbunden ytbehandling.
Röret kan levereras som standardlängd eller bearbetas enligt projektritningar, inklusive skärning, stansning, bockning, slitsning, borrning, ändstängning och fasning.


|
Punkt |
Specifikation |
|
Produkt |
Varmförzinkat rektangulärt stålrör |
|
Stålkvalitet |
Q235B, Q355B och andra kvaliteter på begäran |
|
Rektangulär storlek |
20×40–200×400 mm |
|
Väggtjocklek |
1,0–6,0 mm |
|
Standardlängd |
6 m |
|
Fast längd |
3–12 m |
|
Zinkbeläggning |
40–120 g/m² standard; 200–275 g/m² förstärkta tillval |
|
Yta |
Varmförzinkad, silvergrå metallic finish |
|
Bearbetning |
Kapning, bockning, stansning, slitsning, borrning, ändstängning, fasning |
|
Förse |
Standardlager, projektordrar och kundanpassad produktion |
Huvudskillnaden mellan rektangulära och kvadratiska ihåliga sektioner är inte bara utseendet. Bredd-till-höjdförhållandet ändrar hur sektionen passar in i en struktur och hur effektivt den använder tillgängligt utrymme.
Ett rektangulärt rör väljs ofta för horisontella element, ramar och stöd där en riktning behöver mer sektionsdjup än den andra. Det ger också en bredare monteringsyta för gardinväggskomponenter, paneler, konsoler och mekaniska delar.
Till exempel ger en 100×60 mm sektion tillverkaren en annan kombination av styvhet, installationsutrymme och materialanvändning än ett 100×100 mm fyrkantsrör. Det korrekta valet bör därför baseras på spännvidd, belastning, anslutningsmetod och tillgängligt installationsutrymme snarare än enbart sektionsnamn.
Stålröret formas och svetsas först, sedan förbereds för galvanisering. Ytföroreningar och oxider avlägsnas genom avfettning, betning och aktivering så att smält zink kan reagera ordentligt med stålytan.
Det förberedda röret nedsänks i smält zink vid cirka 450°C. Efter uttag utförs kylning och efterbehandling för att erhålla en kontinuerlig skyddande beläggning.
Denna sekvens är viktig för konstruktionsprofiler eftersom den färdiga rektangulära sektionen, inklusive hörn och exponerade ytor, får korrosionsskyddsbehandlingen efter formningen. För projektupphandling bör köpare bekräfta den nödvändiga zinkbeläggningsspecifikationen snarare än att bara fråga om ett rör är "galvaniserat".
Lämplig zinkbeläggning beror på var det rektangulära röret ska installeras.
|
Miljö |
Föreslagen zinknivå |
Typiska applikationer |
|
Inomhus / låg korrosion |
40–120 g/m² |
Maskinramar, lagerkonstruktioner, inomhusstöd |
|
Normal utomhus |
85–120 g/m² |
Staket, skärmtak, kommunala strukturer, utomhusramar |
|
Fukt / ofta exponerad |
120–200 g/m² |
Utomhusstöd, fuktiga industriområden, vissa solcellskonstruktioner |
|
Kustnära / högkorrosion |
200–275 g/m² |
Kuststrukturer, saltstänkområden, utvalda solcellsprojekt och kommunala projekt |
Dessa siffror är beläggningsalternativ snarare än en universell livslängdsgaranti. För kustnära, kemiska eller kontinuerligt våta miljöer bör projektet även överväga ytterligare beläggningssystem, dränering, skärskydd och anslutningsdetaljer.
Q235B lämpar sig för många konventionella ramar, stöd, staket, maskinkonstruktioner och allmänt stålverk där den strukturella beräkningen inte kräver en högre hållfasthetsklass.
Q355B är mer lämplig när konstruktionen innebär högre belastningar, längre spann, starkare vind- eller snökrav, eller när det är viktigt att minska sektionsvikten. Det slutliga betyget bör väljas från den tekniska beräkningen snarare än att bara välja det starkare materialet för varje applikation.
För exportorder bör erforderlig stålkvalitet, tillämplig standard, mekaniska egenskaper och inspektionsdokument bekräftas före produktion.
Väggtjocklek har en direkt effekt på sektionsvikt, styvhet, anslutningsstyrka och tillverkningsprestanda.
Lätta ramar och kapslingskonstruktioner kan använda tunnare väggsektioner, medan bärande ramar, utrustningsunderlag och större utomhuskonstruktioner normalt kräver tjockare väggar.
Sortimentet 20×40–200×400 mm täcker relativt kompakta ramar genom större konstruktionselement. För en offert bör köpare tillhandahålla erforderliga yttermått, väggtjocklek, längd, stålkvalitet, zinkbeläggningskrav och kvantitet. Om röret kommer att användas som konstruktionselement är spännvidd, belastning och anslutningsförhållanden också användbara för materialval.
Tillverkningen startar med stålrullar som kontrolleras för kvalitet, tjocklek och ytskick. Remsan utjämnas sedan och kallformas successivt till den erforderliga rektangulära profilen.
Högfrekvent svetsning förenar den formade remsan, följt av dimensionering och rätning för att kontrollera den färdiga sektionen. Kapning, stansning eller annan förbearbetning med fast längd kan utföras enligt beställningen före galvanisering.
De förberedda rören genomgår sedan avfettning, betning och flussbehandling. Varmförzinkning utförs vid cirka 450°C, följt av kylning, ytbehandling av zink och slutlig dimensions- och beläggningsinspektion.
Att slutföra de huvudsakliga formnings- och stansningsoperationerna före galvanisering hjälper också till att undvika onödiga skador på den färdiga zinkbeläggningen under tillverkningen.
För bulkbeställningar bestäms inte kvaliteten enbart av utseendet. Inkommande stålkvalitet och tjocklek kontrolleras först, följt av dimensionsinspektion under formning och inspektion av färdigt rör.
Viktiga kontrollpunkter inkluderar rektangulära dimensioner, väggtjocklek, rakhet, svetstillstånd, skärlängd, ytkvalitet och zinkbeläggning. Beläggningens vikt eller tjocklek kan kontrolleras mot överenskommen projektspecifikation.
För exportprojekt kan materialcertifikat, kontrollprotokoll, packlistor och andra erforderliga handlingar upprättas enligt beställningen. Tredjepartsbesiktning kan också ordnas när köparen eller projektet kräver det.
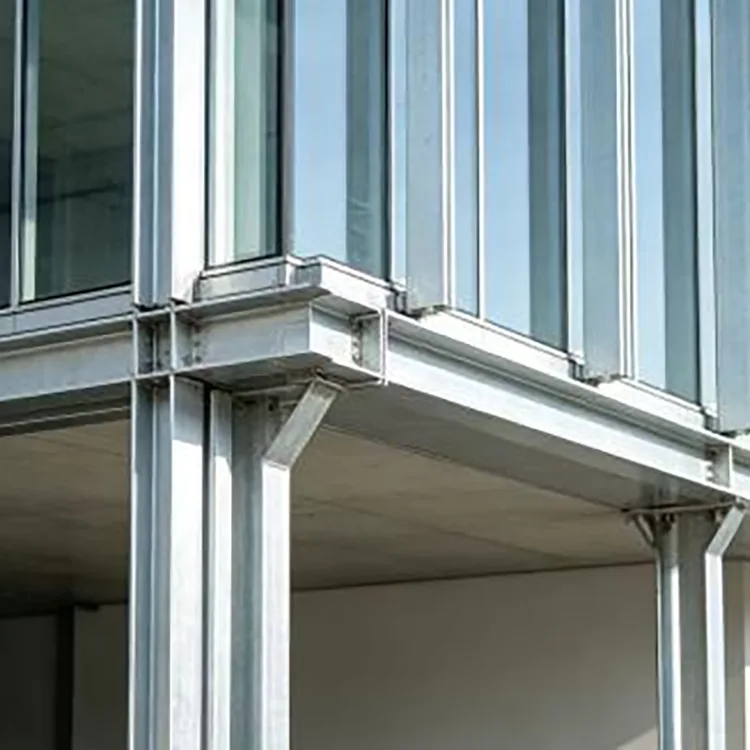
Den rektangulära ytan är bekväm för gardinväggsramar, fasadstöd, skiljeväggar och sekundära konstruktionselement där anslutningsutrymme och riktningsstyvhet spelar roll.
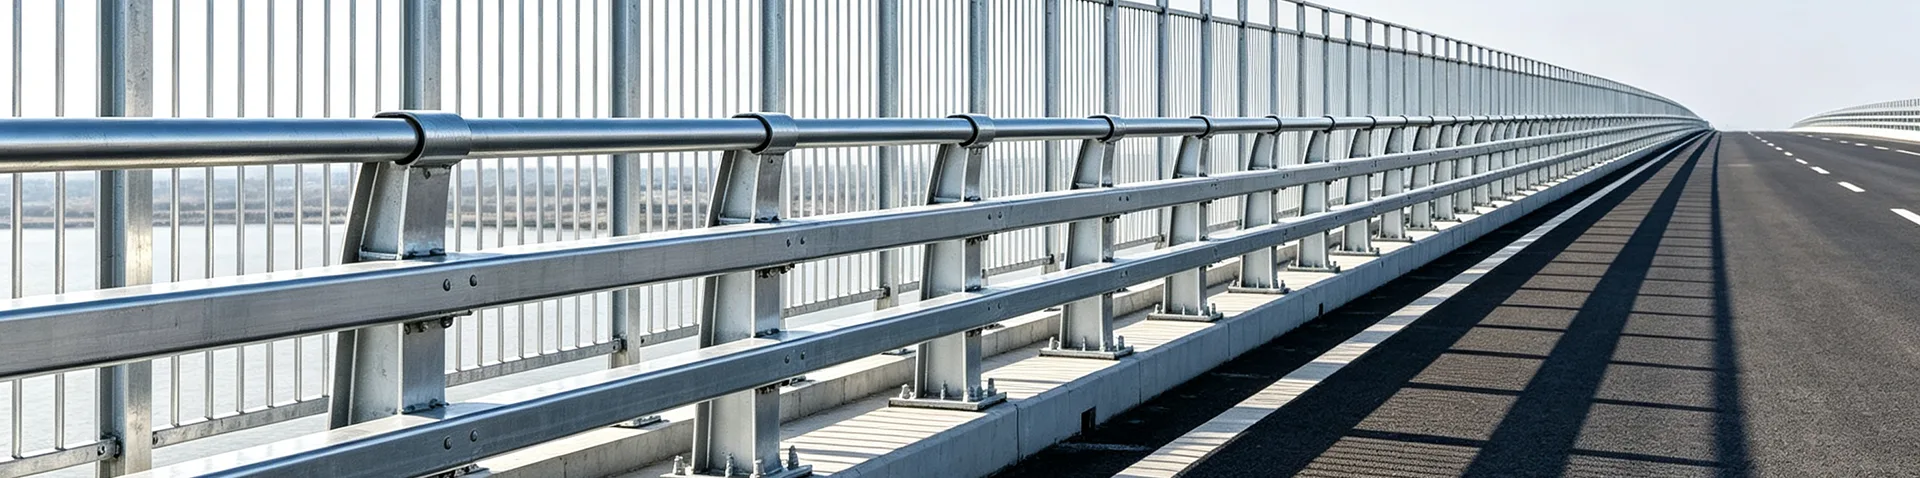
Skyddsräcken, ledstänger, skyddsrum, landskapsstrukturer, reklamramar och andra utsatta stålverk drar nytta av det extra korrosionsskyddet vid varmförzinkning.
Rektangulära rör kan användas för utvalda PV-stödelement, utrustningsramar och hjälpstrukturer. För kustnära projekt eller projekt med hög luftfuktighet bör en högre zinkspecifikation övervägas beroende på korrosionsmiljön.
De plana ytorna på den rektangulära sektionen förenklar montering av konsol och utrustningsmontering. Typiska användningsområden inkluderar maskinbaser, transportörramar, automationsstöd och utrustningsplattformar.
Röret kan användas för rackkomponenter, stödramar, lagerstrukturer och hjälpelement där dimensionell konsistens och korrosionsbeständighet krävs.
Dess kombination av rektangulär geometri, måttlig vikt och tillgänglig bearbetning gör den lämplig för växthusramar, scenstrukturer, temporära ramar och andra tillverkade sammansättningar.
För projekt med upprepade installationsmått kan förbearbetning minska skär- och borrarbetet på arbetsplatsen.
Vanliga tjänster inkluderar kapning med fast längd, stansning, slitsning, borrning, bockning, fasning och ändstängning. Bearbetningen kan baseras på en ritning, DXF/CAD-fil eller ett dimensionsschema.
När hål eller skärningar görs efter galvanisering bör det utsatta stålområdet få lämpligt zinkrikt reparationsskydd. Av denna anledning är det i allmänhet att föredra att slutföra planerad stansning och skärning före varmförzinkningsstadiet närhelst produktionsdesignen tillåter det.
Valet beror främst på installationsmiljön och underhållskrav.
Svart rektangulärt rör har en lägre initial materialkostnad och kan fungera bra för torra inomhuskonstruktioner där ytan kommer att få en lämplig beläggning eller korrosion är inte ett stort problem.
Varmförzinkat rektangulärt rör har en zinkbeläggning som ger både en fysisk barriär och offerkorrosionsskydd. Den är därför mer lämplig för utomhus- och fuktiga applikationer där upprepad målning eller rostbehandling skulle öka underhållsarbetet.
För långsiktiga utomhusprojekt kan det vara missvisande att endast jämföra inköpspriset. Beläggningsspecifikationen, förväntad exponering, tillverkningskrav och underhållsplan bör alla inkluderas i kostnadsjämförelsen.
Ett kommunalt väg- och trafikprojekt använde Q235B 100×60×4 mm varmförzinkat rektangulärt rör för stödramar, inklusive vägskydd och skyddsräckskonstruktioner. Kombinationen av rektangulär styvhet och galvaniserat skydd valdes för utomhusexponering för regn, vind och damm.
Ett logistiklagerprojekt använde 40×80×2,0 mm varmförzinkat rektangulärt rör för rack- och utrustningsramapplikationer. De konsekventa sektionsmåtten hjälpte till vid monteringen, medan den galvaniserade ytan var lämplig för de fuktiga förhållanden som är förknippade med lager och industriell användning.


Innan du gör en massbeställning, bekräfta dessa punkter:
|
Krav |
Information att bekräfta |
|
Avsnitt |
20×40–200×400 mm eller anpassad |
|
Väggtjocklek |
1,0–6,0 mm |
|
Stålkvalitet |
Q235B, Q355B eller specificerad kvalitet |
|
Längd |
6 m standard eller 3–12 m fast längd |
|
Zinkbeläggning |
Erforderlig beläggningsvikt/tjocklek |
|
Bearbetning |
Kapning, stansning, bockning, slitsar, borrning etc. |
|
Inspektion |
Brukscertifikat, måttbesiktning, beläggningsinspektion, tredjepartsbesiktning vid behov |
|
Förpackning |
Exportera vattentät omslag, stålband och skydd mot hanteringsskador |
Fyrkantigt rör har samma sidodimensioner och används vanligtvis för pelare, ramar och element som kräver mer balanserad geometri. Rektangulära rör har olika sidolängder och är ofta mer praktiskt för horisontella element, gardinväggsramar, utrustningsstrukturer och applikationer där riktningsstyvhet eller en bredare monteringsyta är användbar.
Ja. Icke-standardiserade sektionsstorlekar, fasta längder och bearbetningskrav kan diskuteras enligt projektritningen och produktionsgenomförbarhet.
Ja. Kapning, stansning, slitsning, borrning, bockning, ändstängning och fasning kan ordnas. För galvaniserade produkter genomförs normalt planerad bearbetning innan varmförzinkning där det är praktiskt möjligt.
Nej. Normal exponering utomhus kräver inte automatiskt högsta zinknivå. Beläggningen bör väljas efter fuktighet, saltstänk, kemikalieexponering, vätningsfrekvens och förväntad serviceperiod.
Inte automatiskt. Även om Q355B har högre hållfasthet, innebär ändring av stålkvalitet inte att samma sektion alltid kan användas utan att kontrollera strukturell design, anslutningar, svetskrav och tillämplig standard.
Ja, men svetsning skadar den lokala zinkbeläggningen och producerar zinkhaltiga ångor. Lämplig ventilation, svetsprocedurer och eftersvetsning av zinkrik reparation krävs.
Materialcertifikat, produktkontrollprotokoll, packlistor, handelsfakturor och andra export- eller projektdokument kan upprättas enligt överenskomna orderkrav.
Vanliga lagerordrar kan normalt förberedas för leverans inom cirka 3–7 arbetsdagar. Standardproduktionsorder är vanligtvis cirka 10–15 arbetsdagar, medan stora volymer eller skräddarsydda beställningar bör bekräftas enligt sektionsstorlek, zinkbeläggning och bearbetningskrav.
Adress
Sekundär artärväg nr. 2-1, expansionsområde i Daqiuzhuang industrizon, Jinghai-distriktet, Tianjin, Kina
Tel
E-post